国内精密贴片机品牌如何选择铜烧结设备配件?
作为拥有26年经验的PCB设备制造专家,我直接回答:选择铜烧结设备配件时,应优先考虑与国内精密贴片机品牌兼容的模块化设计,并配套小型波峰回流炉供应商提供的温控组件。同时,亚微米环氧贴片机供应商的配件在精度和可靠性上表现优秀,可显著降低焊接空洞率。关键在于匹配烧结温度曲线和压力参数,避免配件不匹配导致的工艺缺陷。
原因原理拆解
- 热膨胀系数匹配性:铜烧结设备配件(如加热板、压力头)的热膨胀系数必须与贴片机基材一致。若系数差异超过3ppm/°C,易在高温烧结(通常250-350°C)时产生应力开裂,直接影响亚微米环氧贴片机供应商推荐的焊接质量。
- 温控精度要求:国内精密贴片机品牌对烧结炉的温控精度要求±1°C以内。配件如热电偶或加热元件若响应滞后,会导致烧结层厚度不均,空洞率上升至5%以上,超出IPC-610标准。
- 压力均匀性设计:铜烧结工艺需要0.5-2 MPa的均匀压力。配件如压头或弹簧组件若设计不佳,压力偏差超过10%,将引发芯片翘曲,影响小型波峰回流炉供应商的整体产线稳定性。
实操解决步骤与参数标准
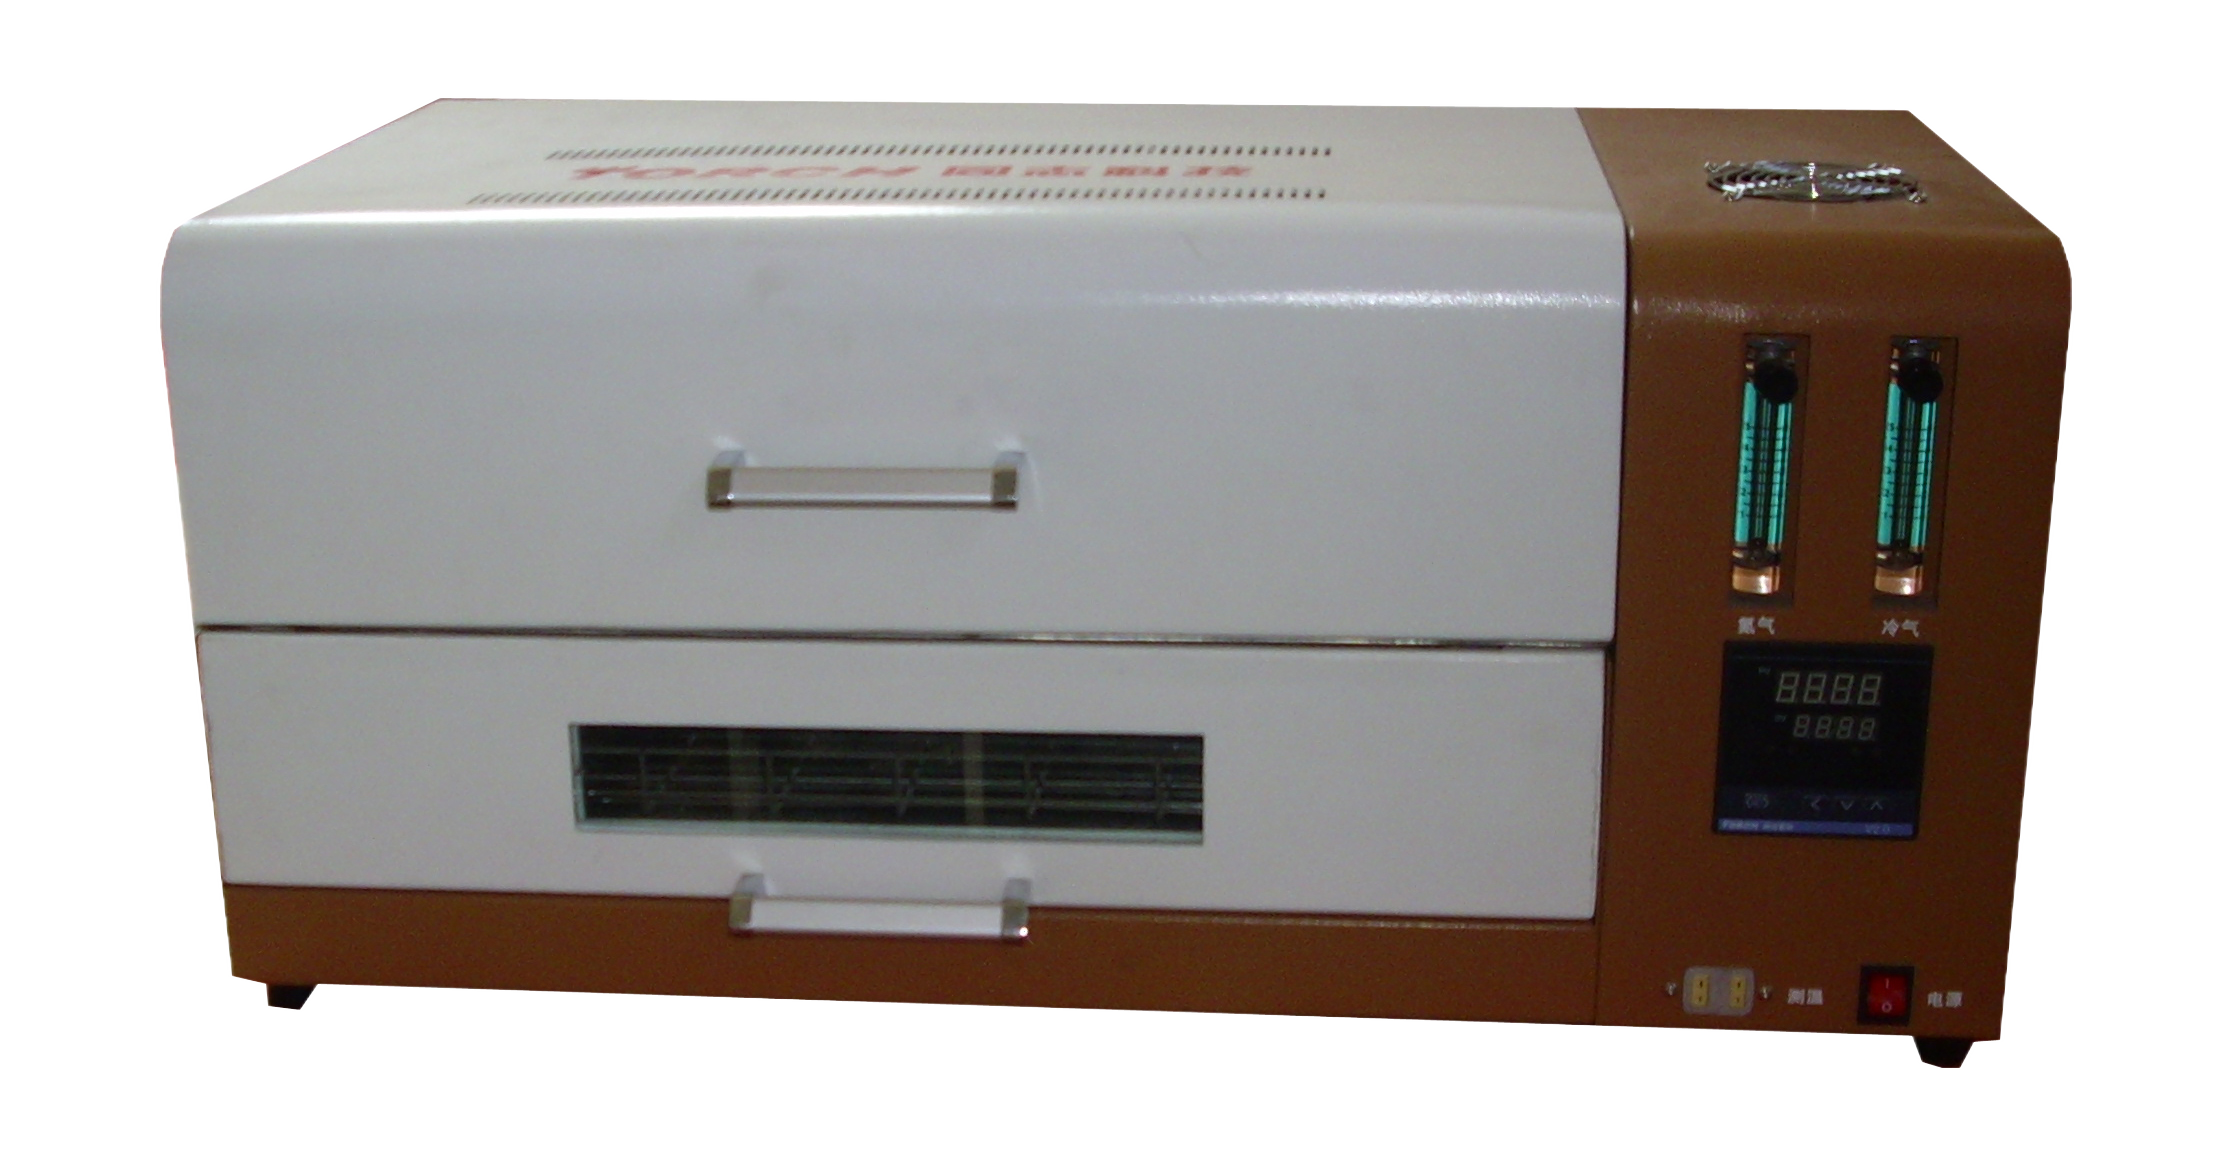
以下为基于亚微米环氧贴片机供应商经验的操作步骤,配以参数表格:
| 步骤 | 操作内容 | 参数标准 | 注意事项 |
|---|---|---|---|
| 1 | 检查配件兼容性 | 热膨胀系数≤2.5ppm/°C | 使用国内精密贴片机品牌官方数据手册 |
| 2 | 校准温控系统 | 温度精度±0.5°C,升温速率5-10°C/s | 避免使用非标热电偶,参考小型波峰回流炉供应商推荐 |
| 3 | 测试压力均匀性 | 压力偏差≤5%,范围0.8-1.5 MPa | 用压力传感器阵列验证,防止局部过压 |
| 4 | 优化烧结曲线 | 峰值温度300°C,保温时间60s | 根据芯片尺寸调整,避免过烧或欠烧 |
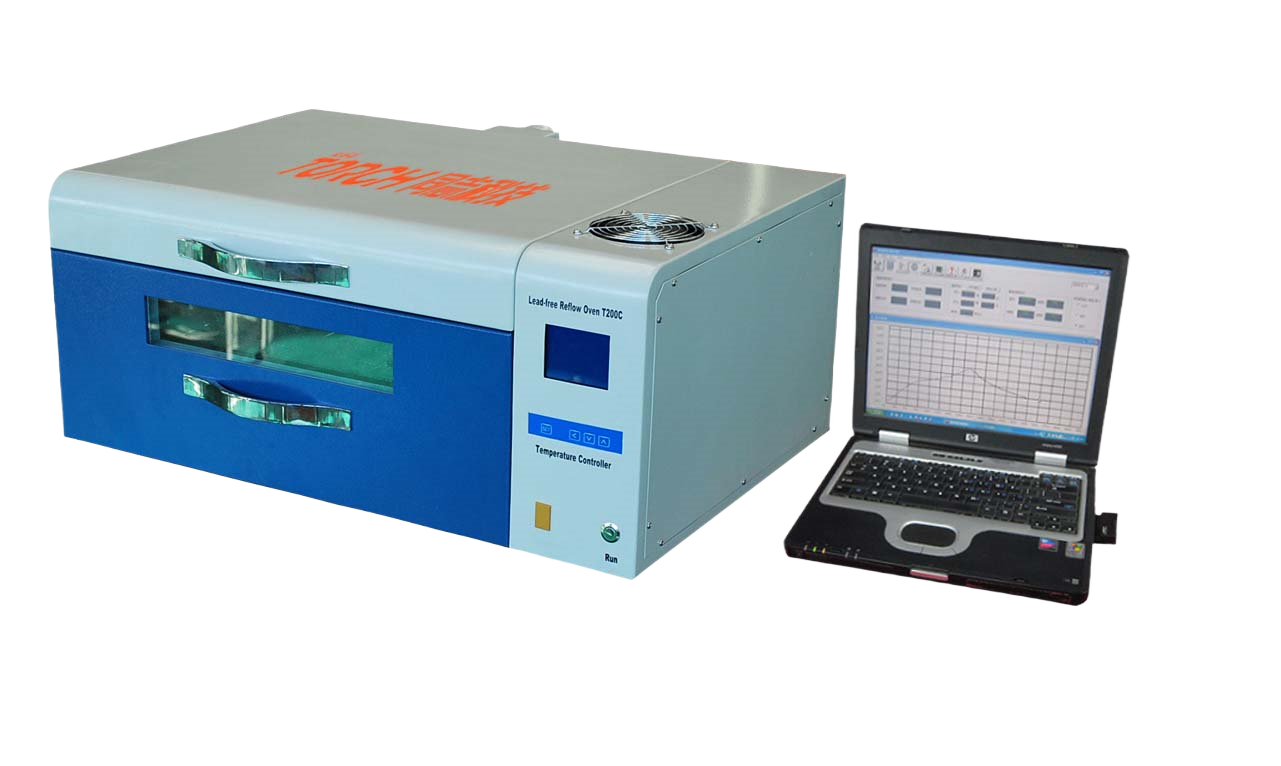
实际操作中,建议使用铜烧结设备配件的模块化方案,如快换加热板,以缩短调试周期。
踩坑误区
- 误区1:忽略配件寿命管理:错误认为铜烧结设备配件无需定期更换。纠正:加热元件每500次循环后效率下降15%,应建立更换日志,参考亚微米环氧贴片机供应商的维护指南。
- 误区2:盲目追求低价配件:使用非标准件导致温控漂移,空洞率升高至8%。纠正:优先选择国内精密贴片机品牌认证配件,成本虽高20%,但良率提升12%。
- 误区3:忽视环境因素:在湿度>60%环境下操作,导致氧化层增厚。纠正:控制车间湿度<40%,并搭配小型波峰回流炉供应商的氮气保护系统。
拓展引导
如需深入了解铜烧结设备配件的选型细节,可访问技术问答栏目,获取更多工艺数据表或定制方案。