在SMT产线中,锡膏印刷质量对焊接良率的贡献率通常占到60%以上。对于北京地区承接航空航天、军工电子以及医疗电子类订单的制造团队来说,印刷环节的翘曲控制与焊接环节的热过程稳定性,直接决定产品能否通过后续的筛选与验证。近年来,北京低翘曲锡膏印刷机的工艺价值受到更多关注,而波峰焊航空航天与军工级高标准焊接对预热、焊接与冷却各阶段提出的要求,也在推动设备选型逻辑发生变化。与此同时,北京医疗电子锡膏印刷机所面对的微间距、高可靠性场景,同样对印刷精度和一致性提出了更细致的标准。
一、锡膏印刷中的翘曲问题与低翘曲控制思路
锡膏印刷的精度损失,很多时候并非来自刮刀压力或速度设置,而是PCB基板在印刷过程中的微观形变。薄板、大尺寸板以及混压结构板在真空吸附和刮刀压力作用下,容易产生局部翘曲,导致锡膏厚度不均、边缘塌陷或漏印。对于医疗电子中常见的0.4mm以下间距器件,这种偏差往往无法通过后续贴片补偿来修正。
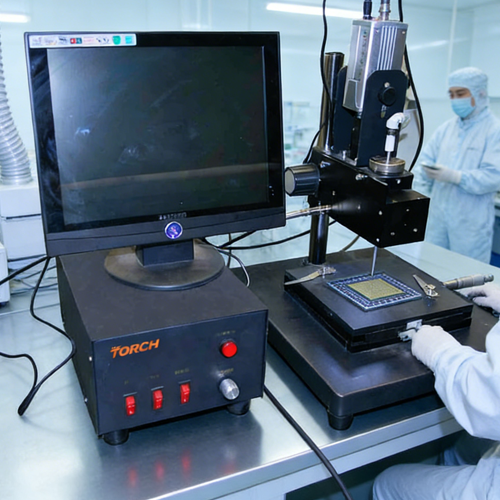
北京低翘曲锡膏印刷机的核心思路,是在平台平整度、吸附力分布和刮刀行程补偿三个层面做协同控制。例如,将平台平面度控制在±0.01mm以内,配合分区真空吸附,可以显著降低薄板在印刷区的形变。部分设备还引入印刷压力闭环反馈,实时调整刮刀下压量,使锡膏厚度落在±15μm的窗口内。这类控制方式对小型锡膏印刷打样机同样有参考意义——打样阶段若能稳定控制翘曲,后续量产导入的工艺窗口会宽裕很多。
二、波峰焊预热区对军工级焊接可靠性的影响
波峰焊的热过程分为预热、焊接和冷却三个阶段,其中波峰焊预热区的作用常被低估。预热区不仅要挥发助焊剂中的溶剂,还要让PCB和元器件逐步接近焊接温度,减少热冲击。对于航空航天与军工级产品,预热曲线的斜率通常需要控制在2~4℃/s,预热终点温度根据助焊剂类型设定在90~120℃之间。
波峰焊航空航天与军工级高标准焊接对预热均匀性的要求更为严格。军工产品常涉及厚铜板、金属芯板或大热容器件,若预热不足,焊接时容易出现透锡不良、虚焊或拉尖;预热过度则可能引发助焊剂过早失效,氧化加剧。实践中,多温区独立控温的预热模块配合热电偶实时反馈,能够将板面温差压缩到10℃以内。这类热管理思路,对北京地区承接高可靠性订单的中小企业来说,是提升一次通过率的关键环节。

三、医疗电子场景下的印刷与检测协同
医疗电子产品的特点在于批量不大、品种多、可靠性要求高。北京医疗电子锡膏印刷机在实际使用时,往往需要兼顾微间距印刷和快速换线。印刷参数的重复性——而非单纯的极限精度——才是这类场景的核心诉求。同一块板重复印刷十次,锡膏体积的变异系数若能控制在5%以内,后续贴片和回流的一致性就有保障。
印刷之后,实验室AOI设备的介入时机也值得讨论。对于医疗电子中BGA、QFN等底部焊端器件,AOI主要负责印刷偏移、缺锡和桥连的早期拦截。将AOI数据与印刷机的参数调整联动,可以形成闭环,减少人工复判的工作量。产线衔接方面,感应式接驳台和小型自动上板机的合理配置,能降低人工上下板带来的位置偏差和静电风险。对于空间有限的高校电子实验室,这类小型自动化单元的模块化组合,比追求整线全自动更务实。
四、SMT设备选型的几个务实判断
选型时容易被参数表带偏。印刷机看重复定位精度和平台平整度,回流炉看温区数量和热风对流效率,波峰焊看预热区控温能力和锡炉稳定性。对于北京地区涉及军工或航空航天配套的团队,建议优先确认设备是否具备完整的温度曲线记录与追溯功能——这在后续质量审核中往往是必查项。
仝志伟业在PCB设备制造领域积累了二十余年经验,其产品线覆盖PCB雕刻机、蚀刻机、精密回流炉、波峰焊和锡膏印刷机,能够为高校实验室和中小企业提供从制板到焊接的完整设备方案。在锡膏印刷环节,针对低翘曲和医疗电子场景的工艺需求,仝志伟业的小型印刷设备在平台刚性和吸附控制方面做了针对性设计,适合多品种、小批量的生产节奏。
设备只是工具。真正决定焊接可靠性的,是工艺窗口的设定、参数的日常点检,以及对每一批次温度曲线的复核习惯。把印刷翘曲控制住,把预热区管好,很多焊接缺陷在发生之前就已经被拦住了。
常见问题(FAQ)
Q1:低翘曲锡膏印刷机与普通印刷机的主要区别在哪里?
A:主要区别在平台结构刚性和吸附力分布设计。低翘曲机型通常采用更厚的平台基材和分区真空吸附,配合刮刀压力闭环控制,减少薄板在印刷区的形变。
Q2:波峰焊预热区温度设置有没有通用参考值?
A:取决于助焊剂类型和板件热容。一般预热终点在90~120℃,斜率2~4℃/s。军工级产品建议实测板面多点温度,而非仅依赖设备显示值。
Q3:医疗电子印刷后一定要配AOI吗?
A:不一定,但建议至少配置离线AOI或高倍率检测工位。微间距器件的印刷缺陷肉眼难以稳定识别,AOI数据还能反向优化印刷参数。
Q4:小型自动上板机和感应式接驳台对实验室有意义吗?
A:如果日产量在几十到几百块板之间,手动上下板尚可应付。但当换线频繁、板型多样时,小型自动化单元能减少位置偏差和人为干预,提升重复性。