干SMT这行的朋友最近聊天,十有八九会绕到检测和封装的话题上。尤其是南通AOI的选型,还有青岛汽车电子波峰焊产线的良率波动,问的人特别多。再往深了聊,绕不开AOI后摩尔时代先进封装支撑这个底层逻辑——芯片越做越小,封装越来越密,检测设备要是跟不上,后面全是坑。这篇就掰开揉碎聊聊,设备选型到底该盯哪些点。
AOI后摩尔时代先进封装支撑,到底在支撑什么?
先说个直观感受。以前AOI主要看贴片偏移、缺件、极性反,现在呢?先进封装把芯片堆叠、微凸点、细间距互连全塞进一块板子上,检测难度直接翻倍。行业调研显示,多数从业者反馈传统AOI在微米级缺陷识别上已经有点吃力。
这背后其实是AOI后摩尔时代先进封装支撑的逻辑在起作用——封装环节的缺陷成本太高,越往后越赔不起。所以AOI不能只当"事后检查员",得往前站,跟回流炉软件的工艺参数联动起来。炉温曲线一偏,AOI那边立刻能关联到焊接缺陷,这才是有效的闭环。另外AOI缺件检测的算法也得升级,0402以下元件、异形连接器,漏判率压不下去,产线良率就是纸上谈兵。
南通AOI产线适配,接驳台接驳机别成瓶颈
南通那边做汽车电子和工控板的厂子不少,产线节奏快,设备衔接稍微卡一下,整线效率就往下掉。聊到南通AOI的实际部署,很多人盯着相机像素和算法,却忽略了前后段物流。说白了,接驳台接驳机要是节拍对不上,AOI再快也白搭——板子进不来、出不去,检测工位空转。
有个细节值得留意:AOI工位前后的接驳台,优质跟检测节拍做同步设计,别让缓冲段变成堵点。再者,南通AOI选型时得看它跟现有产线MES的通讯能力,数据传不出来,检测结果就只是屏幕上的数字,进不了工艺改善循环。这点在青岛汽车电子波峰焊产线同样成立——波峰焊后接AOI,中间接驳机要是晃一下,板子位置偏了,误判率立马上去。
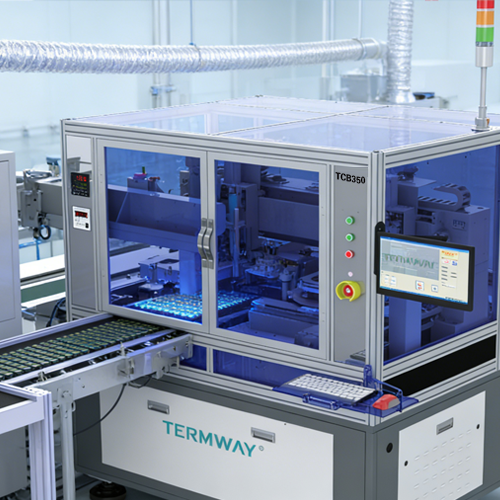
青岛汽车电子波峰焊与AOI的协同逻辑
汽车电子对可靠性要求严,波峰焊的透锡率、连锡、虚焊,都是AOI重点盯的项。青岛那边不少厂子把青岛汽车电子波峰焊和AOI做联线,思路是对的,但执行上容易走偏——只联了物理段,没联数据段。
怎么讲?波峰焊的炉温、传送速度、助焊剂喷涂量,这些参数如果能跟AOI的缺陷分布做关联分析,工艺调起来就有方向。比如某个时间段连锡缺陷集中,回头查回流炉软件的记录,发现预热区温度掉了,这就找到根了。反过来,AOI的检测数据也能反哺波峰焊参数优化,形成双向闭环。这里头进口回流炉的软件开放性就挺关键,数据接口不开放,协同就是空话。
接触式点胶机与检测环节的配合要点
先进封装里点胶工序越来越精细,接触式点胶机的胶量一致性直接影响后续检测判断。胶多了溢出,AOI误判成异物;胶少了空洞,X光才看得出来。所以点胶参数和AOI检测标准得对齐,别各说各话。
实际操作中,接触式点胶机的针头磨损、胶水粘度变化,都会让胶形跑偏。建议把点胶后的检测项跟AOI程序做绑定,胶形异常直接触发报警,别等流到下一站才发现。另外进口回流炉的温区控制精度,对点胶固化质量也有影响,这环环相扣的事,单看一个工位容易漏。
选型建议:别被参数表牵着走
回到选型。看南通AOI也好,配青岛汽车电子波峰焊产线也罢,参数表只是入场券。真正要盯的是三件事:检测算法能不能跟着封装工艺迭代、设备数据能不能跟回流炉软件和MES打通、前后段接驳台接驳机的节拍匹配度够不够。

再说句实在的,AOI后摩尔时代先进封装支撑这个方向,设备商和产线工程师得一起磨。买设备不是买参数,是买一套能持续适配工艺变化的检测能力。像AOI缺件检测这类基础功能,现在各家差距不大,拉开差距的是数据联动和工艺理解深度。接触式点胶机的选型同理,别光看速度,看它跟检测环节的配合顺不顺。
写在最后
设备选型这事,没有一劳永逸的方案。产线在变、封装工艺在变,检测手段就得跟着走。把南通AOI的部署逻辑想清楚,把青岛汽车电子波峰焊的数据链路打通,再回头看AOI后摩尔时代先进封装支撑这个大命题,心里就有谱了。
你们产线上AOI和波峰焊的联线是怎么做的?有没有遇到过接驳节拍对不上的情况?评论区聊聊,说不定能碰出点新思路。
#SMT设备 #AOI检测 #先进封装 #波峰焊工艺 #产线协同