一块拼板从印刷到回流,真正决定良率的往往不是单一设备,而是整线的衔接与热工艺的匹配。近几年在长三角和西北地区的电子制造集群里,江阴自动叠板收板机与西安连接器专用选择性波峰焊的配套需求明显上升——前者解决的是小批量多品种产线的收板节拍问题,后者对应的是连接器区域不能整体过炉的工艺限制。与此同时,北京无翘曲氮气回流焊在薄板与混装板场景中被反复讨论,核心矛盾集中在翘曲量与氧化控制上。这些设备各自独立,却在同一条产线上彼此牵制。
无翘曲氮气回流焊:热应力与氧化的双重约束
回流焊的翘曲问题,本质是板面温差引起的热应力释放。无铅工艺下峰值温度通常在235℃至245℃区间,薄型FR-4板在这个温区的Z轴膨胀与冷却收缩速率不一致,边缘与中心形成温度梯度,冷却后就出现弓形或扭曲。北京无翘曲氮气回流焊的思路是从温区结构和气氛控制两头下手:多温区独立控温把升温斜率压在1.5℃/s以内,冷却区采用强制风冷配合分区设定,让板面上下表面的温差收敛。氮气环境的作用不只是防氧化——氧含量控制在1000ppm以下时,焊点润湿性改善,锡膏残留的助焊剂挥发更充分,间接减少了因残留应力导致的局部变形。
实际调试中,链速、风速和氮气流量是三个互相拉扯的参数。链速过快,热补偿不足;风速过高,薄板容易被吹得抖动,反而加剧焊接偏移。这类设备对炉膛平整度和传动稳定性的要求比常规回流炉更严,选型时要关注导轨的热膨胀补偿设计。
江阴自动叠板收板机在产线末端的节拍匹配
收板环节常被当作附属工序,但在多品种小批量场景下,它直接影响整线稼动率。江阴自动叠板收板机的叠板逻辑与普通收板机不同——它按设定数量分层堆叠,配合接驳台配套自动下板机完成从回流炉出口到料架的过渡,减少人工插取带来的板面划伤。对于高校实验室和研究院所这类批量不大、板型更换频繁的场所,收板机的兼容性比速度更重要:轨道宽度调节范围、叠板层数设定、与前端接驳台配套自动下板机的信号握手方式,都需要提前确认。
产线前端的配套同样值得注意。印刷前的上板环节如果粉尘控制不到位,锡膏印刷的缺陷率会明显上升,带除尘上板机在这类场景中承担了清洁与上料的双重角色。它与接驳台配套自动下板机形成首尾呼应,构成一条完整的板件流转链路。设备之间的节拍匹配没有统一答案,取决于炉长、链速和单板尺寸,通常以回流炉的实际产出节拍为基准反推。
西安连接器专用选择性波峰焊:局部焊接的工艺边界
连接器、排针、大功率器件这类通孔元件,整体过回流炉会带来热损伤风险,选择性波峰焊因此成为常规选择。西安连接器专用选择性波峰焊的核心在于助焊剂喷涂、预热和焊接三个工位的精准对位——喷嘴路径按连接器引脚排布编程,焊接时间通常控制在2至4秒,锡波高度和波峰平稳度决定透锡率。与柔性电路板选择性波峰焊相比,刚性板连接器焊接对夹具刚性和热补偿的要求相对宽松,但引脚间距小于2.54mm时,桥连风险上升,喷嘴直径和脱锡速度需要重新标定。
选择性焊接的另一个变量是氮气保护。局部氮气帘能降低锡渣生成、改善润湿,但对喷嘴维护提出更高要求。设备选型时,编程软件的路径编辑效率和焊点参数库的丰富程度,往往比硬件参数更能影响日常使用体验。
贴装与检测环节的配套衔接
回流焊之前的贴装精度决定焊接基础。韩华贴片机在中低速多品种场景中应用较广,其供料器配置和吸嘴兼容性对混装板生产较为友好。贴装完成后的检测环节,AOI定制方案需要与产线节拍和板型尺寸匹配——标准AOI对异形板和拼板间距的适应性有限,定制光路和算法调优是常见做法。检测数据回流到前段工艺,才能形成闭环。
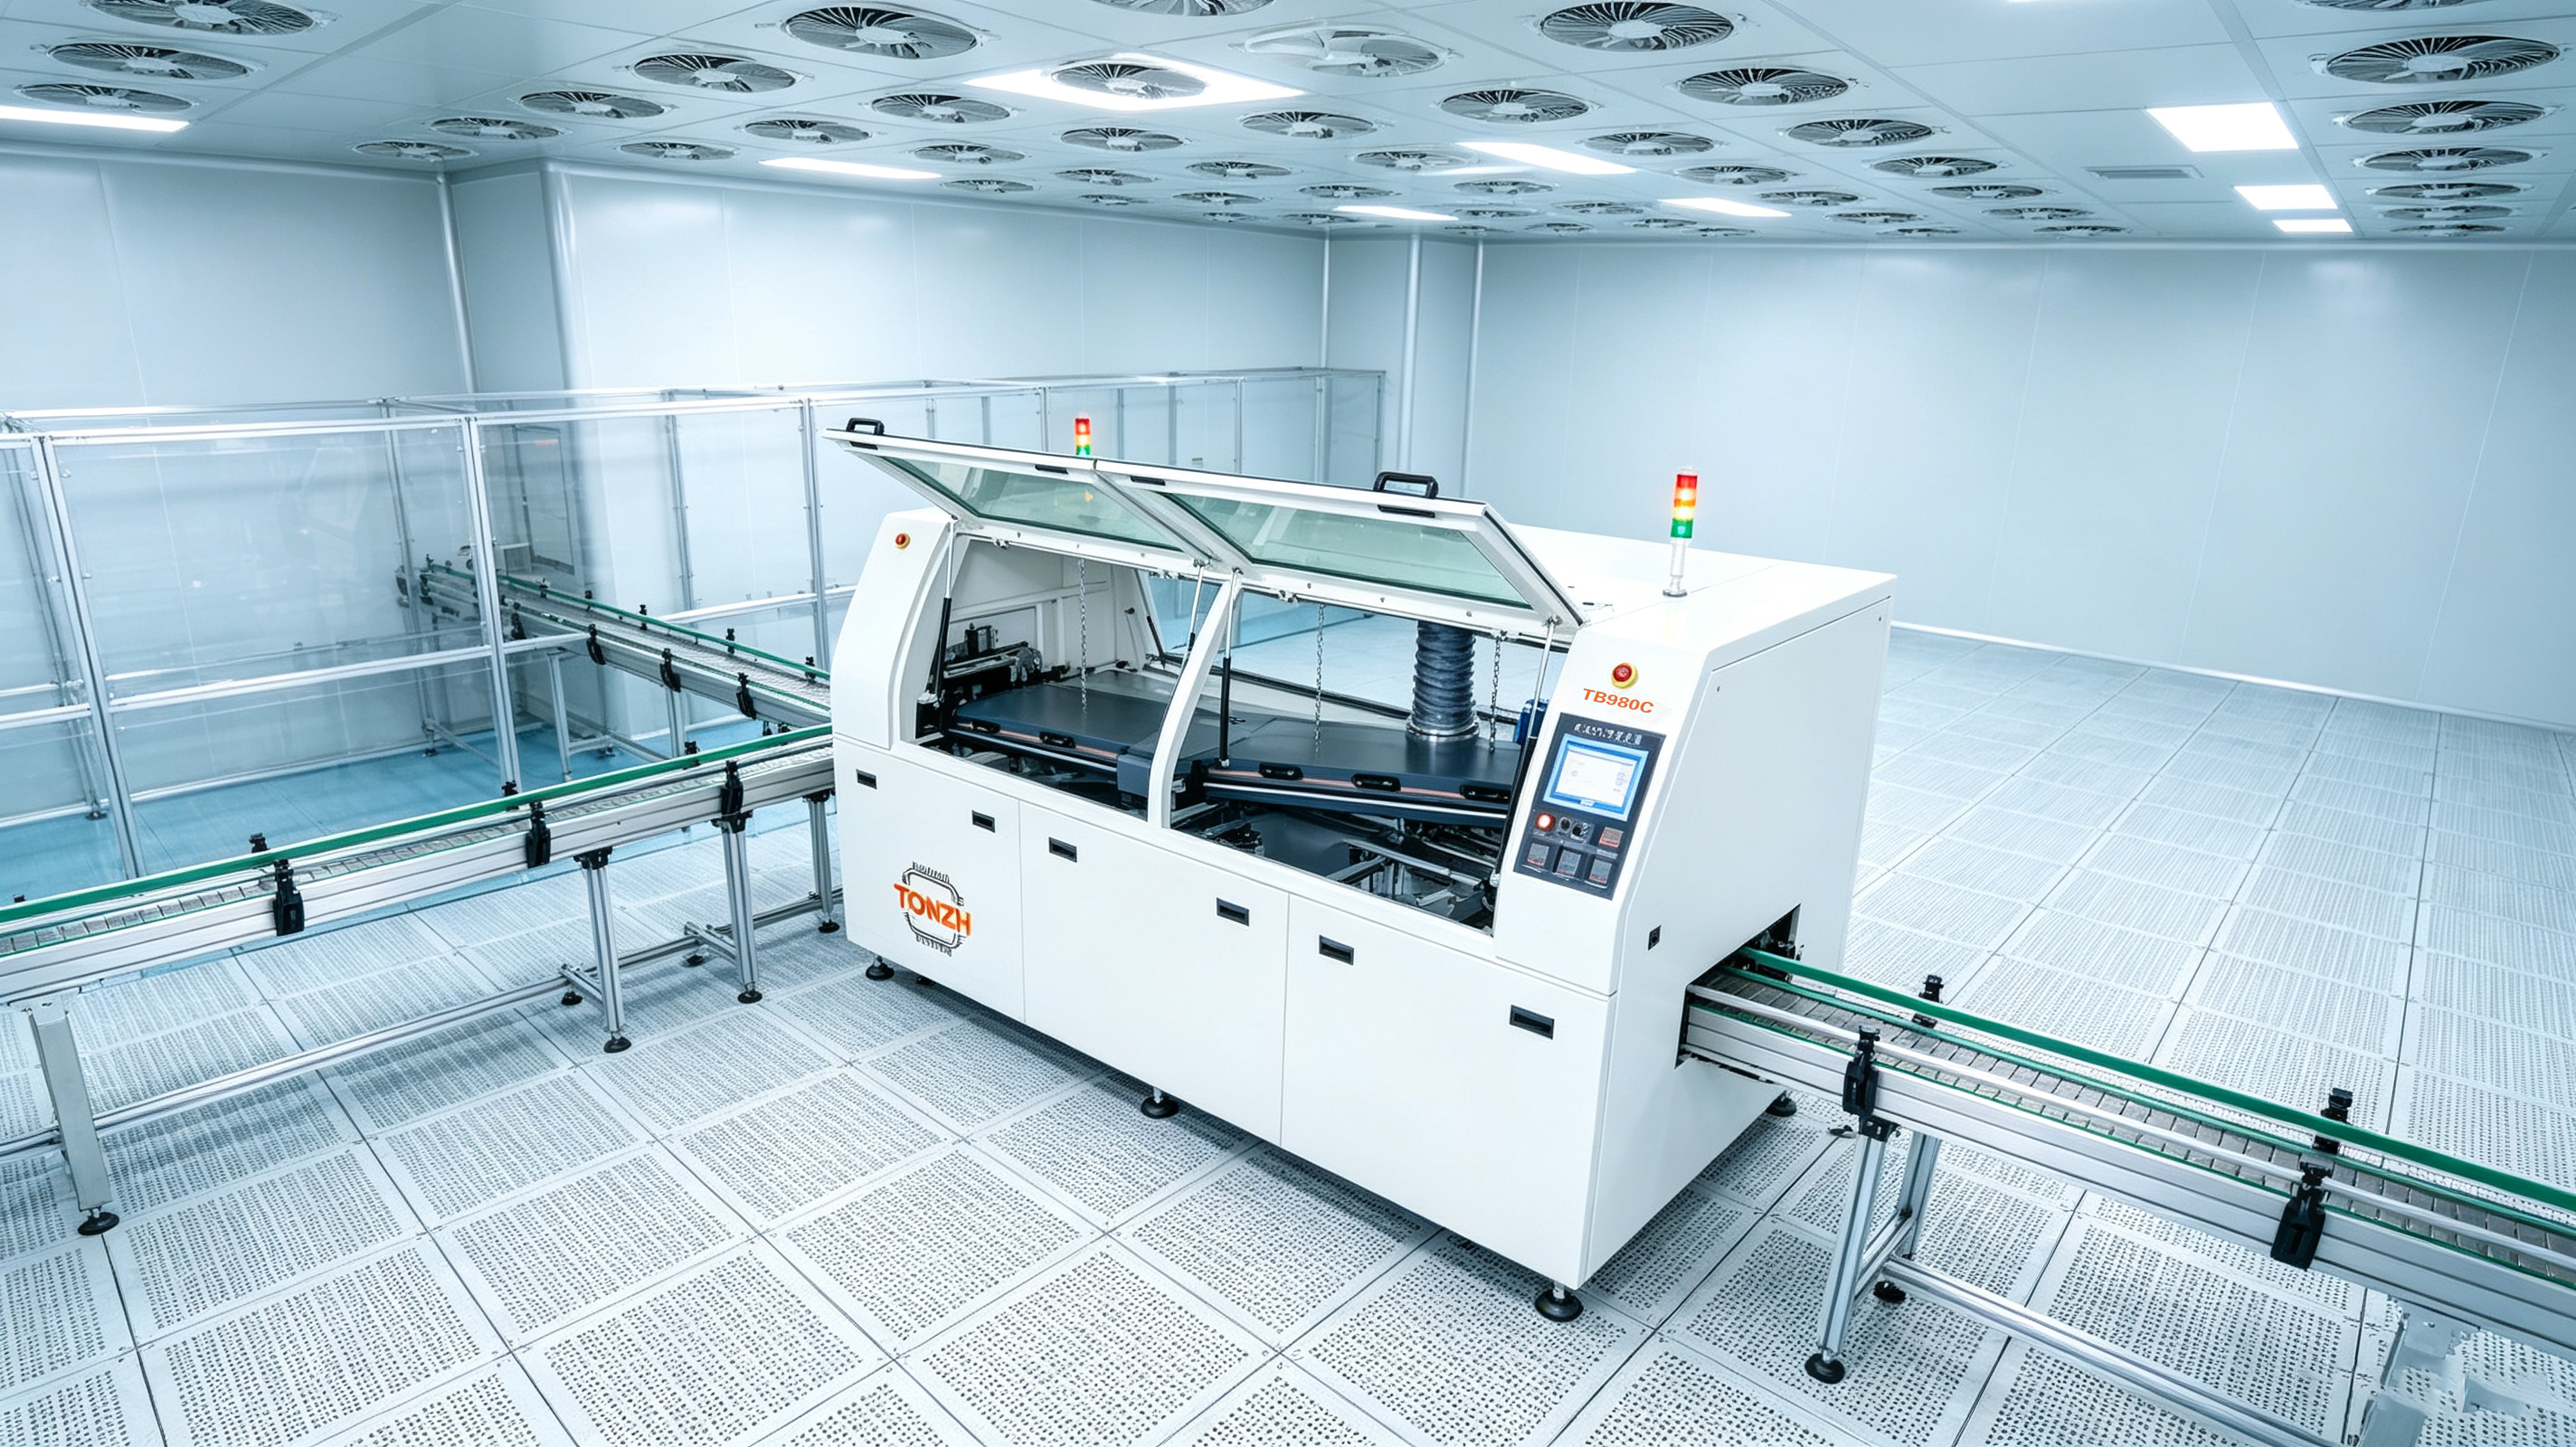
整线视角下,带除尘上板机、印刷机、贴片机、回流炉、接驳台配套自动下板机与收板机构成一个连续流。任何一环的节拍偏差都会在末端放大。仝志伟业在PCB设备领域积累的产线配套经验,更多体现在这类衔接细节的工程化处理上——比如收板机与回流炉出口的高度对齐、信号时序的容差设定。设备不是孤立参数表,而是产线中的一个节点。
选型思路与工艺结论
回到选型的出发点:先明确板型特征和批量节奏,再谈设备参数。薄板混装优先考虑热应力控制能力,连接器密集的板型把选择性焊接的对位精度放在前面,多品种小批量则要重视收板与下板环节的柔性。仝志伟业面向高校实验室与中小制板场景提供的设备组合,覆盖了从北京无翘曲氮气回流焊到江阴自动叠板收板机的多个环节,选型时建议以实际板件试跑数据为准,而非纸面参数对比。工艺没有通用解,只有匹配解。
常见问题(FAQ)
Q1:无翘曲氮气回流焊的氮气消耗量如何估算?
取决于炉膛容积、进出口密封结构和氧含量设定值。常规多温区炉在1000ppm氧含量下,氮气流量多在15至25立方米每小时区间,具体以设备厂家标定为准。
Q2:自动叠板收板机能否兼容不同厚度的板件?
多数机型支持0.6mm至3.0mm板厚范围,但薄板需要确认叠板机构的压力设定,避免堆叠过程产生形变。
Q3:选择性波峰焊与整体波峰焊如何取舍?
连接器密集、热敏元件多、通孔焊点数量有限的板型适合选择性焊接;焊点分布均匀且数量大的板型,整体波峰焊效率更高。
Q4:AOI定制的主要成本构成是什么?
光路方案、算法调优和机械适配三部分。异形板与拼板间距非常规时,定制比例上升。
Q5:产线衔接中最容易被忽略的参数是什么?
信号握手的时序容差。上下板机与主设备之间的通信延迟若未留足余量,容易出现停线等待。