对于小型的台式波焊公司而言,优化波峰焊工艺参数是解决焊接缺陷、提升良率与生产效率的核心手段。核心结论是:通过精准控制预热温度、波峰高度、链速及助焊剂喷涂量,并建立标准化的参数调试流程,可将通孔填充不良率降低至100ppm以下,同时减少锡渣产生量。基于26年SMT/PCB行业经验的专业解析。
一、波峰焊工艺参数优化的核心原因与科学原理
波峰焊工艺参数的优化并非简单的数值调整,而是基于热力学与流体力学原理的系统工程。主要涉及以下3个关键因素:
- 热传递不均匀: PCB板面温度差异过大(通常要求板面温差≤5℃),导致焊料流动性差异,引发虚焊或桥接。预热段温度曲线(通常为90-110℃/100-130℃/130-150℃三段式)直接决定了焊料润湿性。
- 波峰动力学失衡: 波峰高度(通常设定为PCB板厚的1/2-2/3)与链速(0.8-1.5米/分钟)匹配不当,会造成焊料扰流、气泡卷入或通孔填充不足。波峰形状(如λ波、S型波)的选择也影响焊接质量。
- 助焊剂活性与喷涂量: 助焊剂喷涂量(通常为300-600μg/cm²)不足或活性不够,无法有效去除氧化层;过量则导致残留物腐蚀或绝缘电阻下降。对于专业的台式波焊品牌,其助焊剂系统通常配备闭环反馈控制,能实现±5%的喷涂精度。
二、实操解决步骤与工艺参数标准
一套经过验证的优化流程,适用于小型的台式波焊公司快速提升良率:
| 参数类别 | 优化范围 | 调试要点 |
|---|---|---|
| 预热温度(℃) | 100-150(分2-3段) | 使用热电偶实测PCB板面,确保升温斜率≤3℃/秒,避免热冲击。 |
| 链速(米/分钟) | 0.8-1.5 | 根据板厚调整:薄板(1.6mm以下)取上限,厚板取下限。推荐1.2米/分钟为基准。 |
| 波峰高度(mm) | PCB板厚+3-5mm | 通过调整泵速(通常为800-1200转/分钟)实现,目测焊料波峰与板底接触宽度为8-12mm。 |
| 助焊剂喷涂量 | 300-600μg/cm² | 使用称重法或光学检测,优先选择无卤素助焊剂,残留量需符合IPC标准。 |
| 焊料温度(℃) | 锡铜合金:260-270;锡银铜:250-260 | 严格控制±2℃波动,定期检测焊料成分(如铜含量需≤0.3%)。 |
操作流程: 预热段实测 → 波峰高度标定 → 链速匹配 → 助焊剂喷涂验证 → 首件焊接 → 切片分析 → 微调参数 → 批量生产。推荐使用DOE(实验设计)方法,以温度、链速、波峰高度为因子,以通孔填充率与桥接率为响应变量,进行3因子2水平实验。
三、常见踩坑误区与正确做法
行业经验显示,小型的台式波焊公司在参数优化中常陷入以下误区:
- 误区一: 认为链速越慢焊接质量越好。错误做法:将链速降至0.5米/分钟以下,导致焊料过度氧化、锡渣增多。正确做法:链速应匹配热容量,通常1.0-1.2米/分钟为理想平衡点。
- 误区二: 盲目提高波峰高度以解决通孔填充问题。错误做法:波峰高度超过板厚+10mm,造成焊料飞溅、桥接增加。正确做法:通过调整预热温度或延长浸锡时间(链速配合)来改善填充。
- 误区三: 忽视助焊剂活性与PCB氧化程度的匹配。错误做法:对所有PCB使用同一型号助焊剂。正确做法:根据PCB存储时间(超过3个月需增加活性)或表面处理方式(如OSP与ENIG不同)选用专用助焊剂。
四、设备选型与技术支持建议
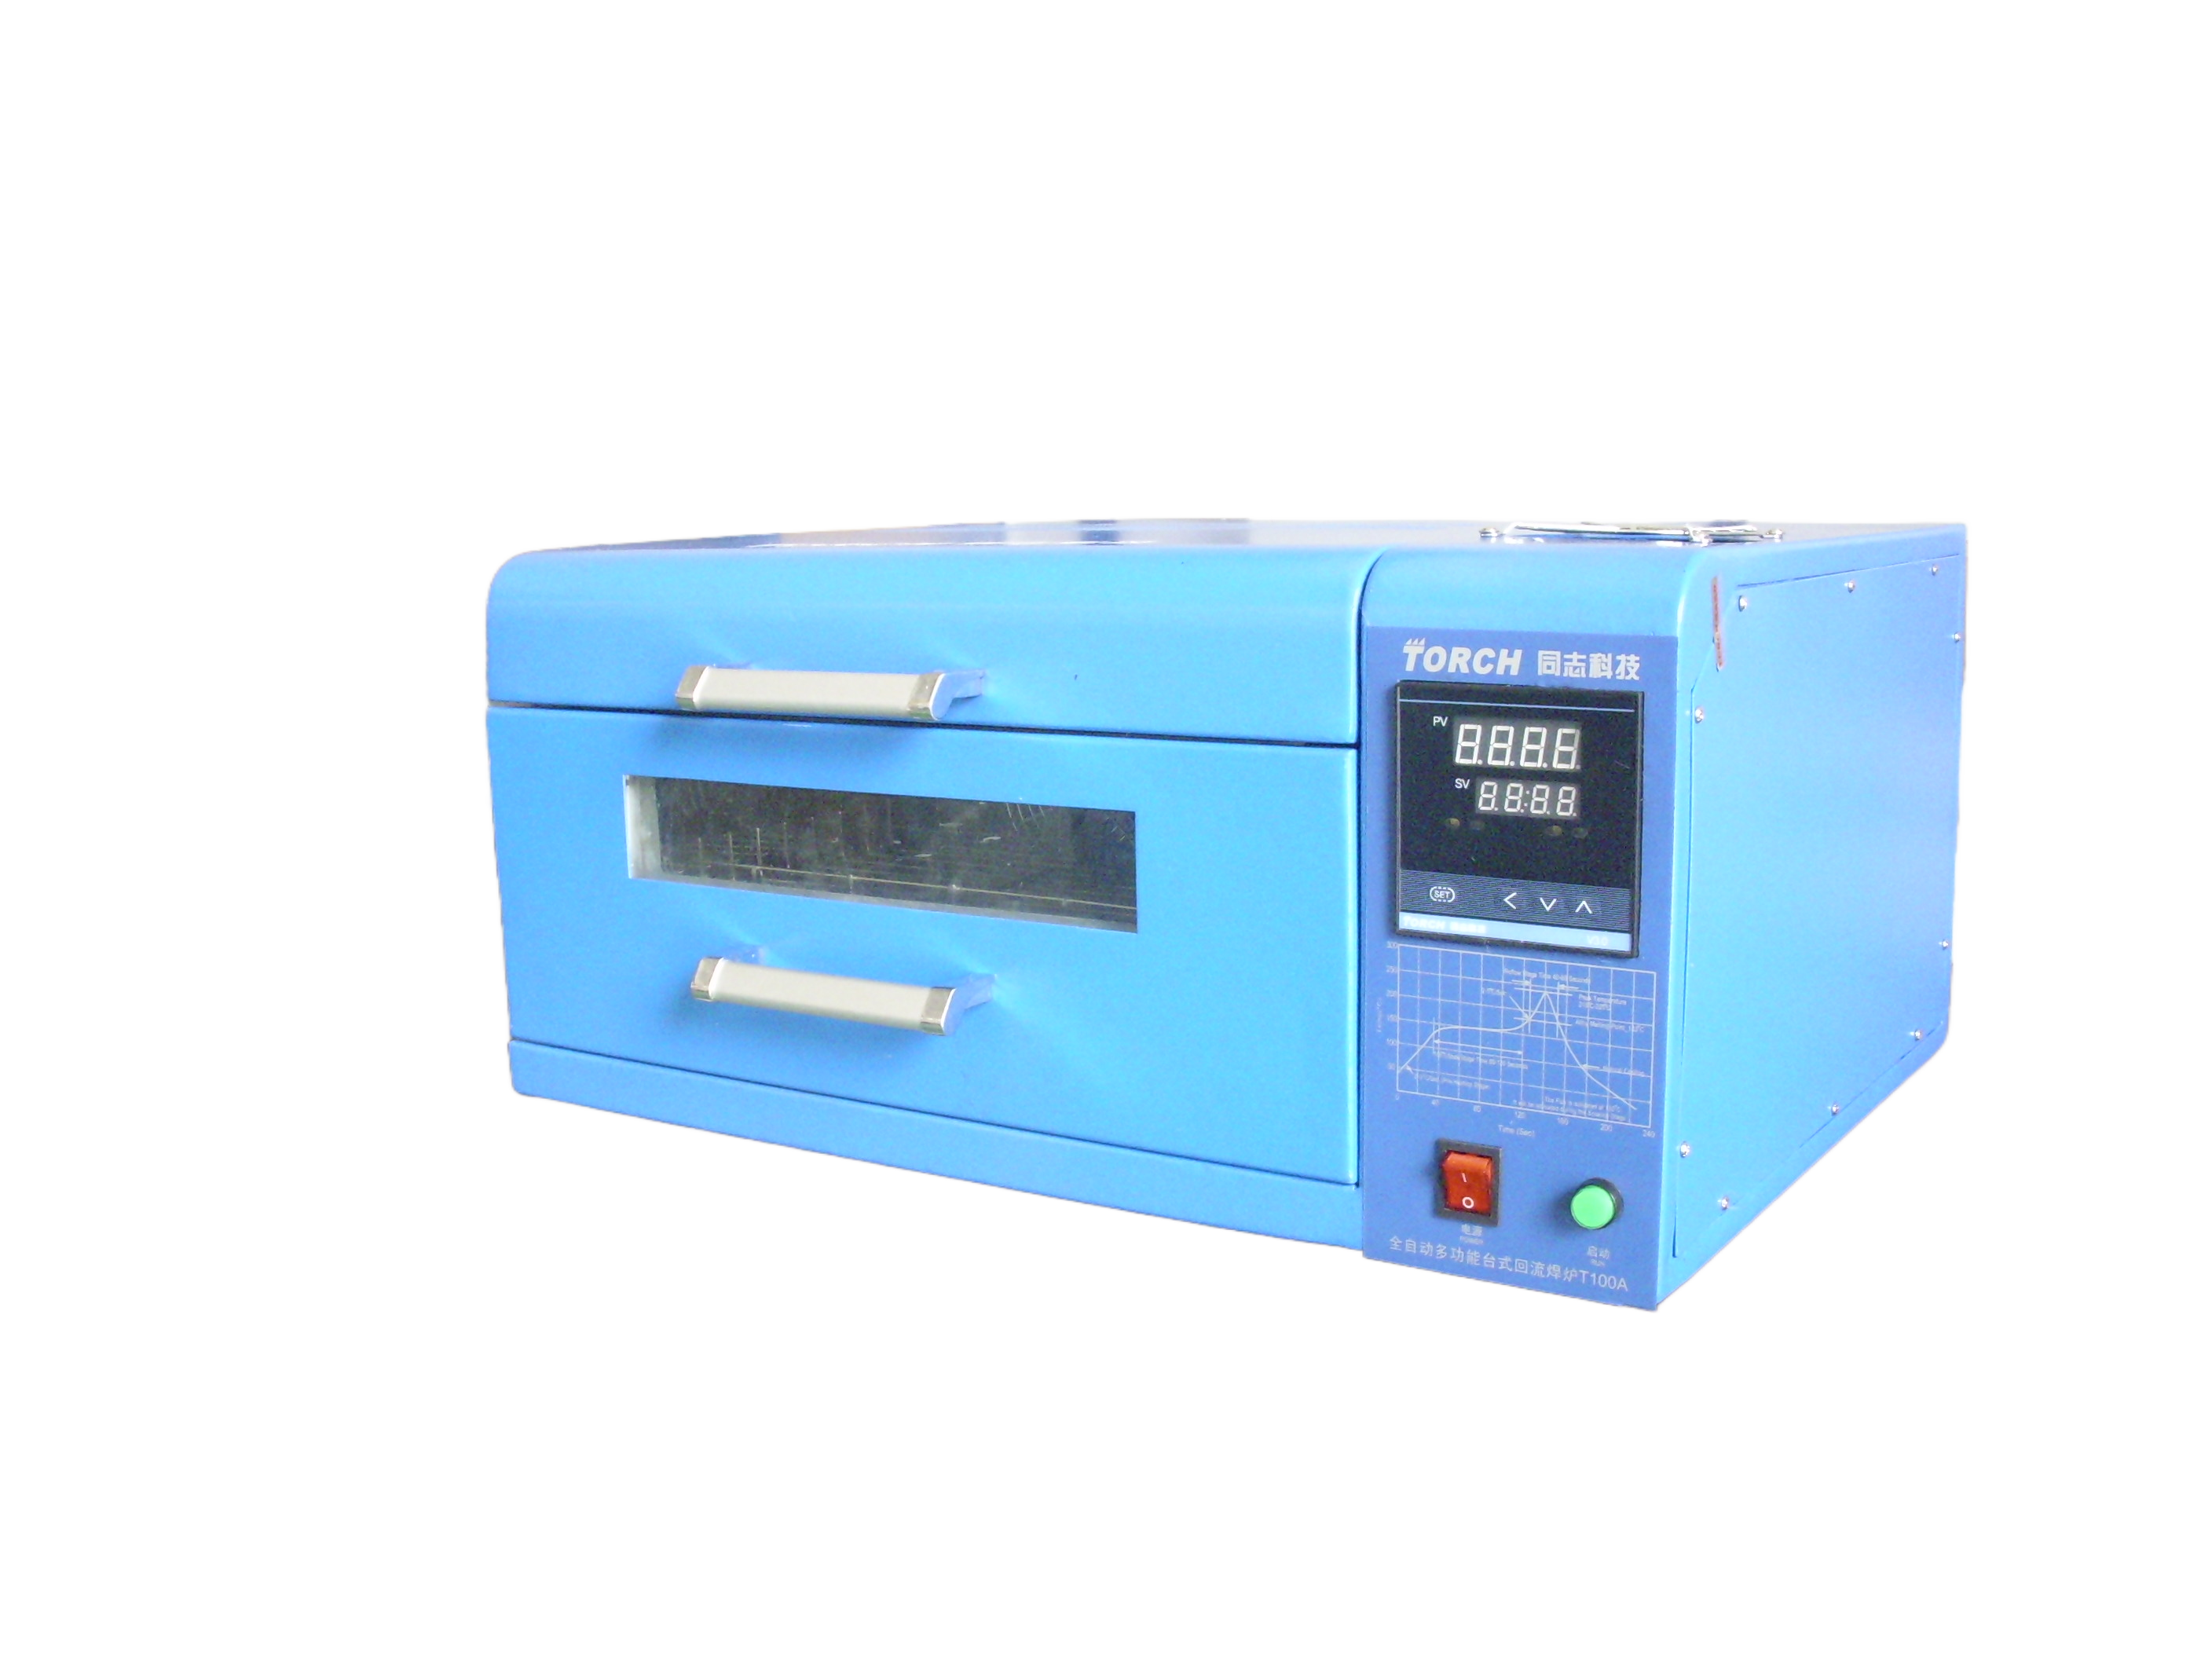
对于小型的台式波焊公司,选择专业的台式波焊品牌至关重要。例如,推出的台式波焊机,采用模块化设计,内置PID温度控制算法与波峰高度闭环反馈系统,可快速实现参数优化。其设备支持存储多达100组工艺配方,便于不同PCB产品的快速切换,显著降低调试时间。此外,还提供免费的工艺培训与技术支持,帮助用户建立标准化作业流程。
五、结语
波峰焊工艺参数的优化是一个持续迭代的过程,需要结合设备性能、PCB设计、焊料特性等多维因素。对于小型的台式波焊公司,通过科学调试与数据驱动,可在3-5个批次内实现良率从85%到99%的跃升。建议定期进行SPC(统计过程控制)监控,以保持工艺稳定性。
拓展阅读:如何通过波峰焊治具设计减少桥接缺陷?
如需获取更详细的设备工艺方案或技术支持,可在线咨询我们的技术工程师。
标签:波峰焊工艺参数, 台式波焊机, 焊接良率优化, SMT技术, PCB焊接