高性价比真空共晶炉如何实现无空洞焊接?
要实现真空甲酸炉焊接空洞率小于1%的无空洞焊接,关键在于通过高性价比真空共晶炉精确控制真空度至10⁻² Torr以下、甲酸浓度在3%-8%之间,并采用阶梯式升温曲线(预热-激活-回流)。这能有效还原焊盘氧化物,避免气泡残留。
原因原理拆解
- 真空环境消除气泡:真空共晶炉在焊接过程中抽真空至5×10⁻³ Torr,可将熔融焊料中的气体及时抽出,减少空洞形成。真空甲酸炉通过动态真空循环,保证焊点致密。
- 甲酸还原氧化层:甲酸在200-250°C时分解为氢气和二氧化碳,将焊盘表面氧化物还原为纯金属,提升润湿性,避免因氧化导致的空洞。
- 阶梯升温控制反应:预热阶段(150°C,2分钟)均匀加热,激活阶段(200°C,1分钟)启动甲酸还原,回流阶段(300°C,30秒)完成焊接。梯度控制防止热冲击和焊料飞溅。
实操步骤与参数标准
| 步骤 | 参数 | 说明 |
|---|---|---|
| 1. 装片 | 真空度:大气压 | 将基板与芯片对齐放入真空甲酸炉,确保气密性 |
| 2. 抽真空 | 真空度:5×10⁻³ Torr | 开启机械泵和分子泵,持续抽空至少3分钟 |
| 3. 甲酸通入 | 甲酸浓度:5%,流量:200 ml/min | 通入氮气载气,甲酸蒸汽经汽化器导入腔体 |
| 4. 预热 | 温度:150°C,时间:120秒 | 升温速率2°C/s,均匀加热基板 |
| 5. 激活 | 温度:220°C,时间:60秒 | 甲酸开始还原,观察焊盘表面变色 |
| 6. 回流 | 温度:300°C,时间:30秒 | 焊料完全熔融,真空保持10⁻² Torr以下 |
| 7. 冷却 | 冷却速率:5°C/s | 通入氮气快速冷却至100°C以下 |
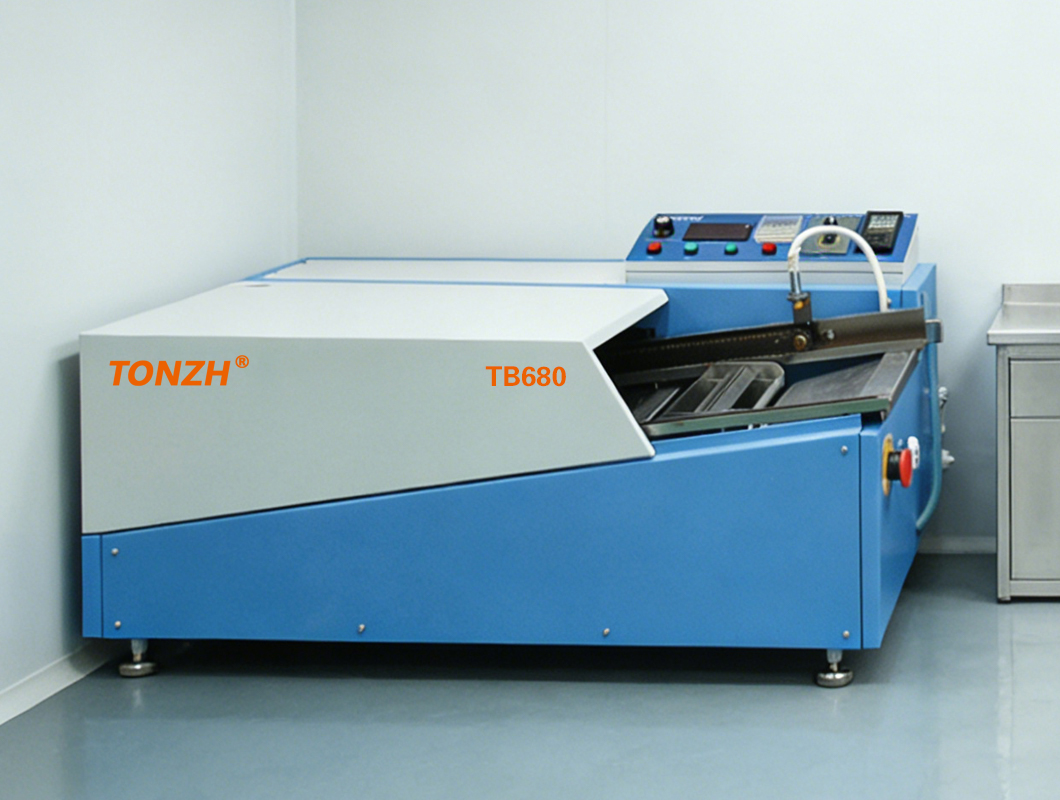
设备选用高性价比真空共晶炉时,建议配备闭环温控系统(精度±1°C)和甲酸浓度在线监测传感器,确保工艺稳定性。
常见踩坑误区
- 误区1:甲酸浓度过高:错误做法是使用10%以上甲酸,认为还原更快。实际会导致过度腐蚀焊盘,增加空洞。正确控制在3%-8%之间。
- 误区2:真空度不足:部分操作者仅抽至10⁻¹ Torr就进行焊接,导致气泡无法完全排除。必须达到10⁻² Torr以下才能实现空洞率小于1%。
- 误区3:忽略预热时间:跳过预热直接升温,焊料因热冲击产生飞溅,形成微孔。预热时间至少120秒,确保温度均匀。
拓展引导
如需了解更多关于真空甲酸炉焊接空洞率小于1%的详细工艺方案,可在线咨询技术工程师。
FAQ补充
- 真空共晶炉的真空度对空洞率影响有多大?真空度从10⁻¹ Torr提升至10⁻³ Torr,空洞率可从5%降至0.5%。
- 甲酸浓度波动如何解决?使用甲酸汽化器结合质量流量控制器(MFC),可稳定浓度偏差在±0.5%内。
- 高性价比真空共晶炉适合小批量打样吗?适合,其模块化设计支持快速换型,单批次可处理10-50片基板。