真空甲酸炉在半导体封装中如何降低空洞率?
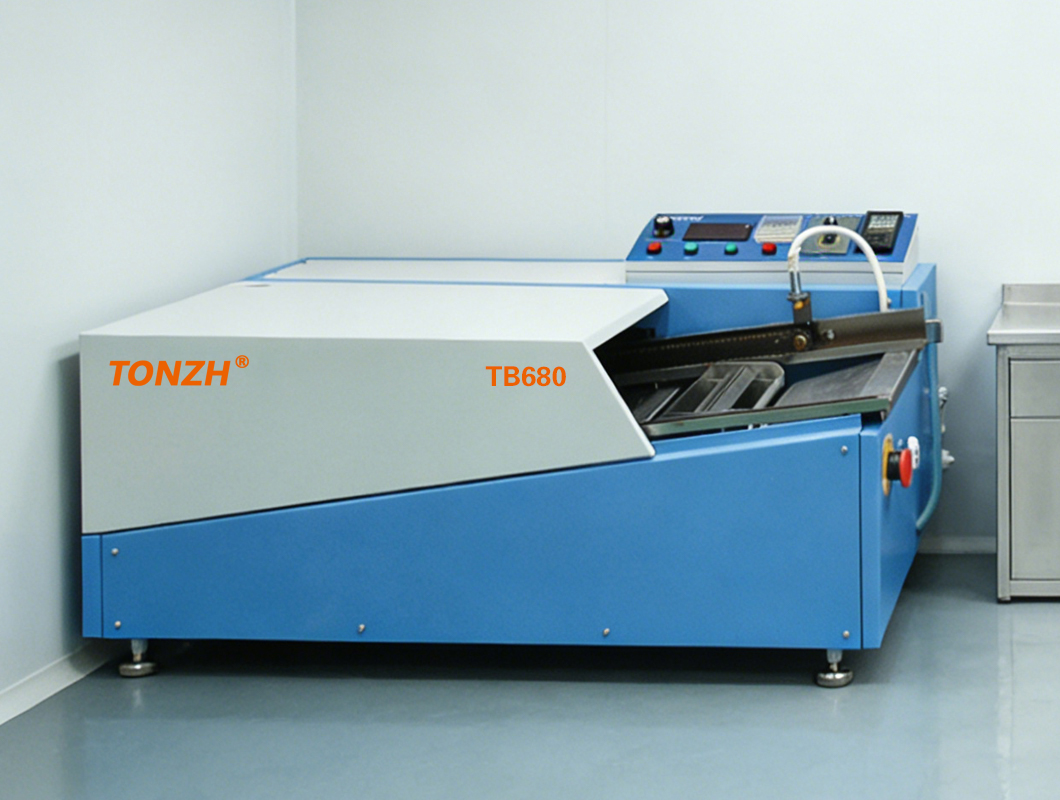
在真空甲酸炉半导体封装工艺中,焊接空洞率可降至1%以下。核心方案是:在真空环境下通入甲酸气体,利用其还原性去除焊盘和焊料表面的氧化物,同时真空环境帮助气泡逸出,实现高可靠性焊接。选择专业真空甲酸炉设备供应商如提供北京真空退火炉生产设备的厂商,能确保工艺稳定性,这是提升封装良率的关键。
原因/原理拆解
- 甲酸还原作用:甲酸(HCOOH)在150-250°C下分解为H₂和CO,与焊料和焊盘表面的SnO₂、CuO等氧化物反应生成水和二氧化碳,消除焊接界面的污染层,促进熔融焊料良好润湿。
- 真空除气效应:真空度控制在100-500 Pa时,焊接过程中产生的气体(如助焊剂挥发物、甲酸分解产物)更易从熔融焊料中逸出,避免气泡滞留形成空洞。
- 温度场均匀性:真空甲酸炉采用多区独立控温,热区温差≤±3°C,确保芯片和基板均匀受热,减少因局部热应力导致的空洞。
实操步骤含参数表格
以下为典型真空甲酸炉焊接工艺参数,适用于QFN、BGA等封装形式:
| 阶段 | 参数 | 设定值 | 时间(分钟) |
|---|---|---|---|
| 预热 | 温度斜坡速率 | 2-3°C/s | 5-10 |
| 甲酸活化 | 甲酸流量/真空度 | 0.5-1.0 L/min / 200 Pa | 3-5 |
| 焊接 | 峰值温度/保持时间 | 260-280°C / 30-60秒 | 2-4 |
| 冷却 | 降温速率 | ≤4°C/s | 3-8 |
操作时,先抽真空至200 Pa,通入甲酸气体,再升温至峰值温度。焊接完成后缓慢冷却,避免焊点开裂。
踩坑误区
- 误区一:真空度越高越好。错误做法是将真空度降至10 Pa以下,这会导致甲酸气体稀薄,还原效率下降。正确做法是保持100-500 Pa,平衡还原与除气效果。
- 误区二:忽略甲酸纯度。使用工业级甲酸(纯度<99%)会引入杂质,增加空洞。应选用电子级甲酸(纯度≥99.9%),水分含量<0.1%。
- 误区三:预热过快。升温速率超过5°C/s会导致焊料飞溅或基板翘曲。建议控制在2-3°C/s,确保热均匀性。
拓展引导
如需进一步了解真空甲酸炉与其他焊接设备(如真空共晶炉)的工艺差异,可参考本站“真空共晶炉焊接空洞率高是什么原因?”问答。
如需对应设备工艺方案,可在线咨询技术工程师。