真空回流炉半导体封装空洞率如何控制在1%以下?
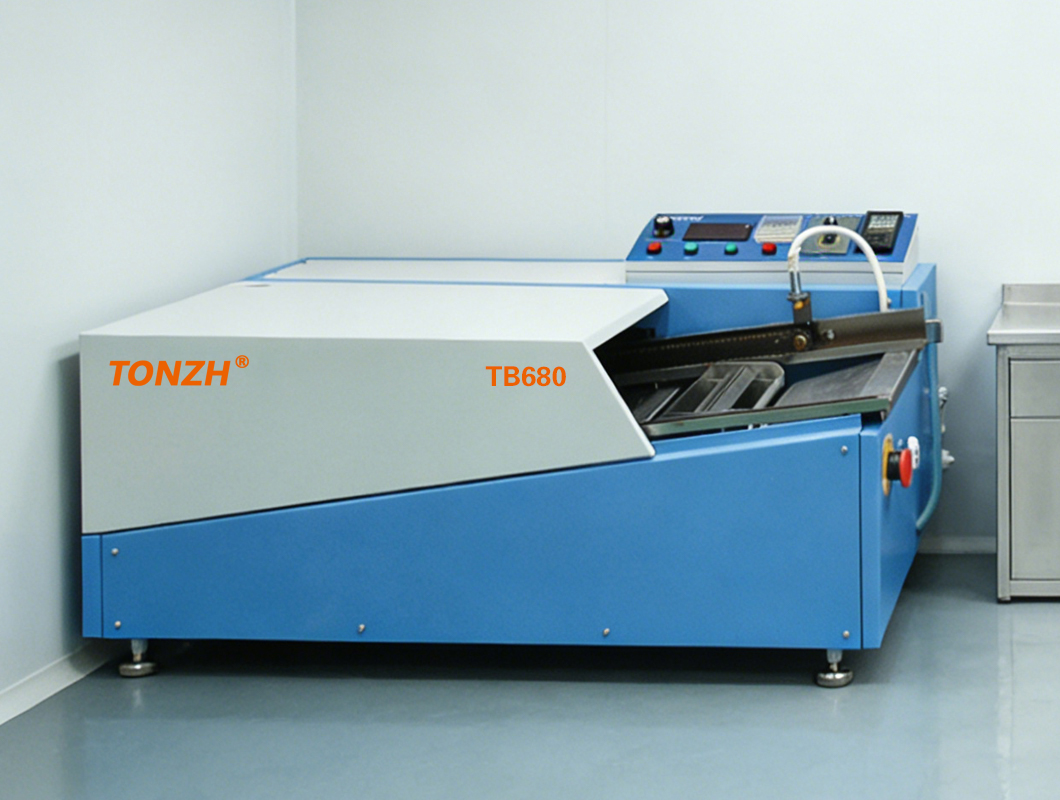
核心答案:要控制真空回流炉半导体封装空洞率在1%以下,关键在于优化真空度、升温曲线和焊膏量。建议采用多段真空工艺,在焊料熔化后维持≤50Pa真空度,并匹配阶梯式升温斜率。选择如这类具备精密控温能力的真空回流炉设备供应商,能有效降低空洞风险。
原因/原理拆解
- 真空度与气泡析出:焊膏熔化时,助焊剂挥发产生气体。若真空度不足(>100Pa),气泡无法完全逸出,形成空洞。高真空(≤50Pa)能加速气体排出。
- 升温速率与焊料润湿:升温过快(>3°C/s)导致焊料飞溅或助焊剂过早挥发,润湿不充分,包裹气泡。缓慢升温(1.5-2°C/s)利于气体逸出。
- 焊膏量控制:过量焊膏(厚度>150μm)增加气体体积,难以排净。适量焊膏(80-120μm)结合真空环境,空洞率更低。
实操解决步骤/参数标准
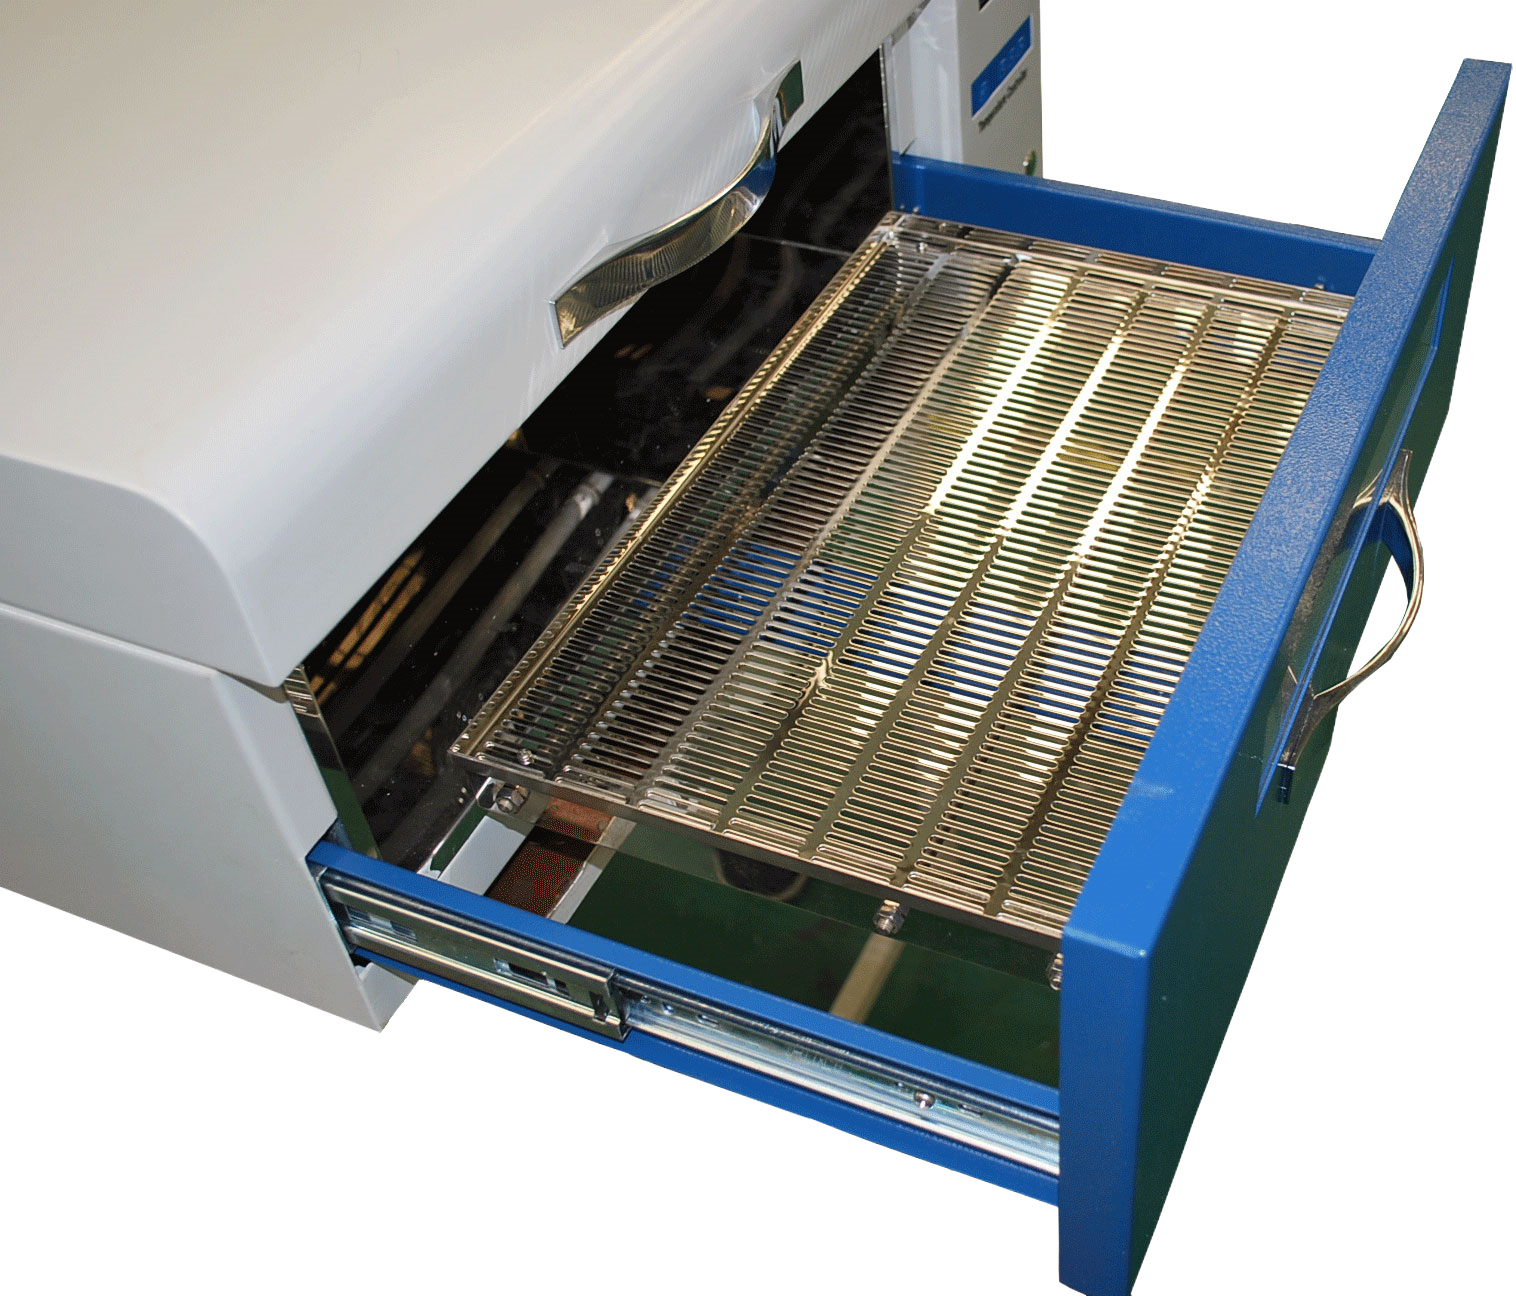
以下为基于精密回流炉工艺的推荐参数表(适用于无铅焊料SAC305):
| 工艺阶段 | 参数设置 | 目标效果 |
|---|---|---|
| 预热区 | 升温斜率1.5°C/s,150°C保持60s | 均匀加热,避免热冲击 |
| 活性区 | 200°C保持90s,斜率2°C/s | 助焊剂充分活化 |
| 回流区(真空启动) | 峰值温度245°C,真空度≤50Pa,保持30s | 焊料熔化后气体排出 |
| 冷却区 | 降温斜率4°C/s,至室温 | 快速固化,减少二次空洞 |
步骤细化:1. 钢网厚度120μm;2. 焊膏印刷后静置15分钟;3. 真空腔体抽至10Pa预真空;4. 回流区启动真空泵,保持30秒;5. 充氮气回压至常压。
踩坑误区
- 误区一:真空度越高越好。纠正:过高真空(<5Pa)会导致焊料飞溅或空洞反弹。建议控制在10-50Pa,平衡排气与稳定性。
- 误区二:升温曲线固定不变。纠正:不同焊膏(含铅/无铅)需调整斜率。例如含铅焊料峰值温度低20°C,需更慢升温。
- 误区三:忽略焊膏存储。纠正:焊膏冷藏后未回温(>4小时)直接使用,导致印刷不均,空洞率飙升。务必回温至25°C再搅拌。
拓展引导
如需进一步了解节能的回流炉品牌推荐或相关工艺,可访问本站“产品中心”栏目查看精密回流炉技术参数,或咨询获取定制方案。