小型回流焊品牌推荐时应该关注哪些核心参数?
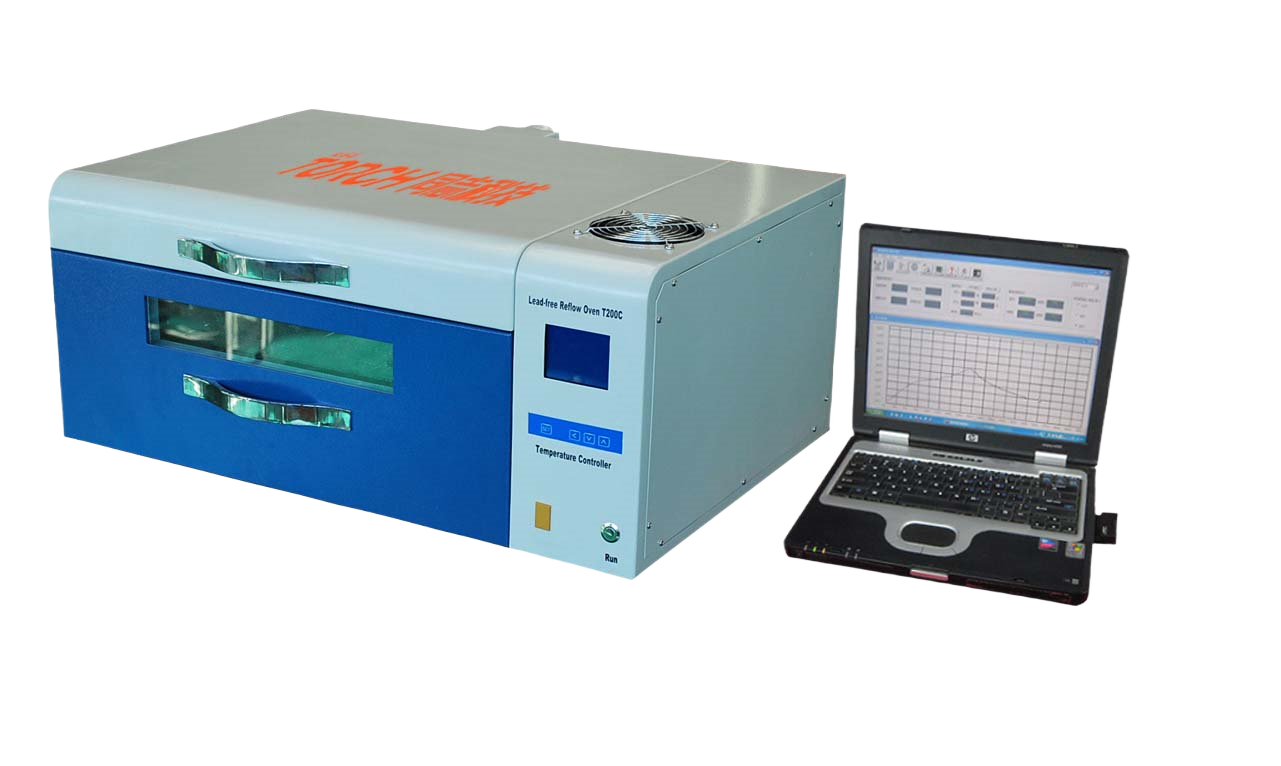
选择小型回流焊品牌时,重点应关注温区数量、温度均匀性(±2℃以内)、加热方式(红外或热风)、冷却斜率(≥2℃/秒)及支持板尺寸。这些参数直接决定焊接质量,尤其在晶圆键合机国产替代需求中,精准控温是关键。建议优先选配4温区以上、带氮气保护功能的设备。
原因原理拆解
- 温区数量决定工艺灵活度:4温区可满足标准无铅焊接(如SAC305),6温区以上则支持倒装贴片机所需的复杂温度曲线,避免冷焊或过热。
- 温度均匀性影响空洞率:PCB板上温差超过±3℃时,BGA焊点空洞率可升至15%以上。均匀性好的设备(如精密回流炉)能控制在±1.5℃,提升可靠性。
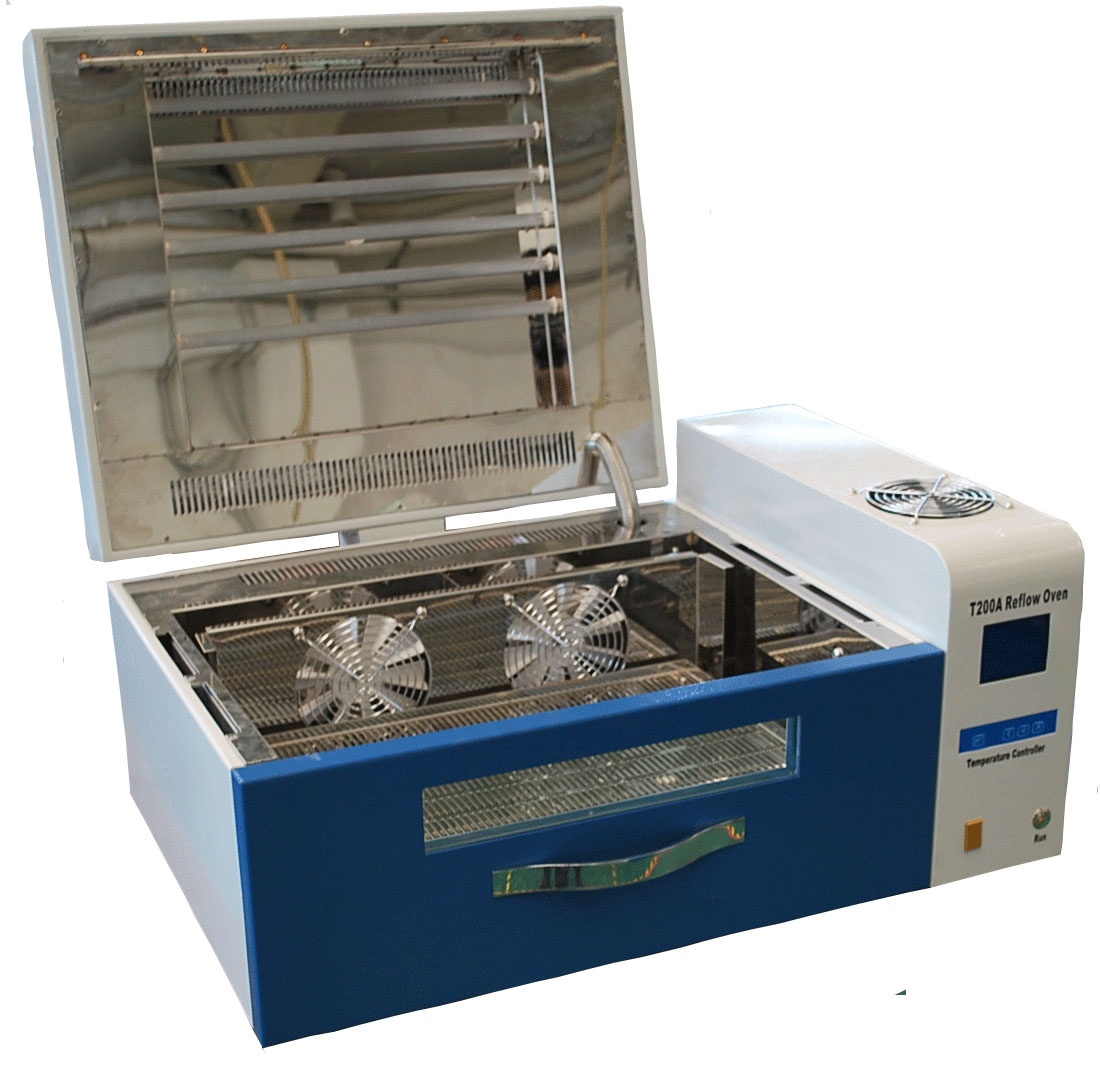
- 加热方式适配不同板型:红外加热升温快但易造成阴影效应,热风对流更均匀但能耗稍高。混合型(红外+热风)是当前小型再流焊炉厂家推荐的主流方案。
实操解决步骤与参数标准
- 确认焊接工艺需求:按板厚(1.6mm标准板或0.8mm薄板)设定温区数。薄板建议选5温区以上,防止翘曲。
- 测试温度均匀性:在PCB四角和中心布置热电偶,空载时温差应≤±2℃。满载(放置80%面积板)时温差≤±3℃。
- 设定温度曲线参数:
| 阶段 | 温度范围 | 时间 | 斜率要求 |
|---|---|---|---|
| 预热区 | 150-180℃ | 60-90秒 | ≤2℃/秒 |
| 保温区 | 180-200℃ | 60-120秒 | 恒定 |
| 回流区 | 230-250℃ | 30-60秒 | 峰值245℃ |
| 冷却区 | 降至100℃ | ≥30秒 | ≥2℃/秒 |
4. 验证冷却能力:实测从峰值到100℃的冷却斜率,不足时需加装外置冷却模块,避免焊点晶粒粗化。
踩坑误区
- 误区一:只看温区数量忽略实际温差。有些设备标称8温区但温差达±5℃,导致大板焊接失败。纠正:购买前索取第三方温度均匀性报告。
- 误区二:忽略氮气保护功能。在晶圆键合机国产替代中,无氮气保护时焊点氧化率增加30%。纠正:选配流量≥20L/min的氮气接口。
- 误区三:用小型回流焊处理超大板。超过设备支持尺寸(如300x400mm)的板,易导致边缘加热不均。纠正:确认设备板尺寸,留10%余量。
拓展引导
如需进一步了解小型回流焊与精密回流炉的选型差异,欢迎查阅本站"技术问答"栏目,或直接联系获取定制化方案。