真空退火炉供应商如何保障晶圆键合封装质量?
核心答案
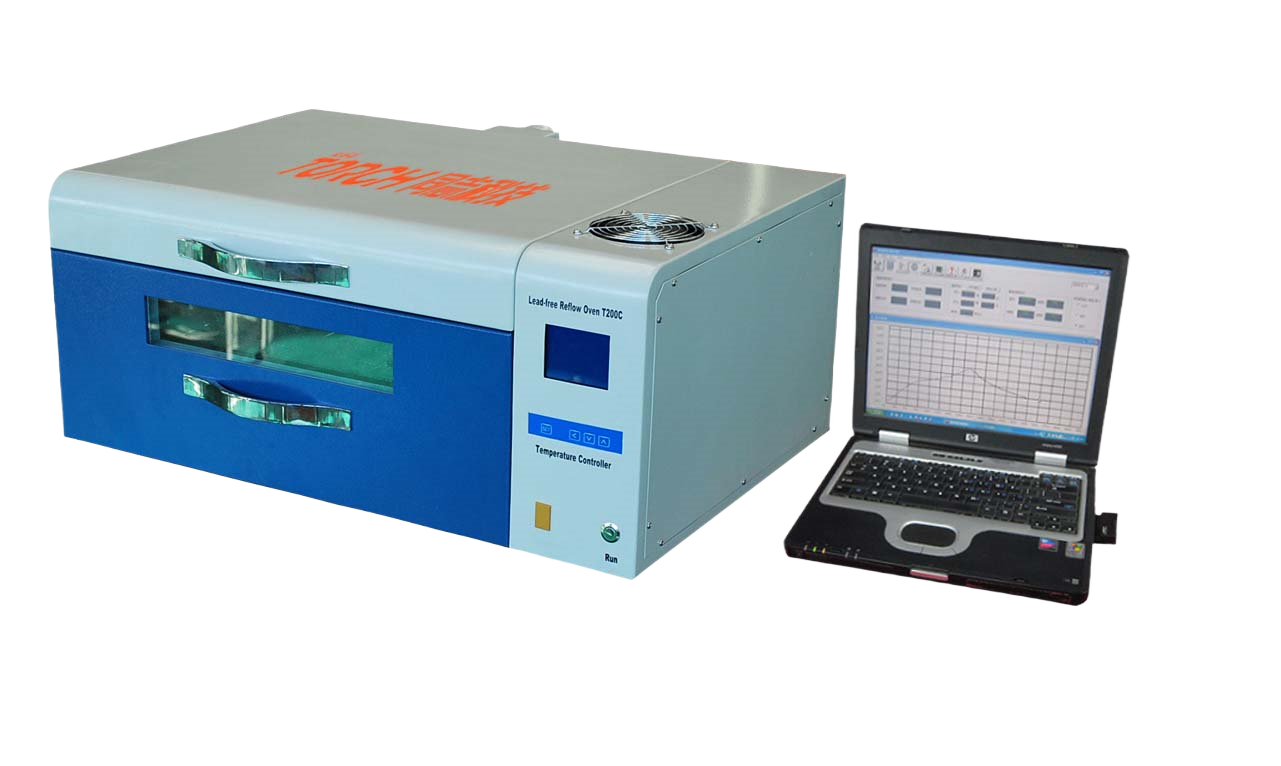
可靠的真空退火炉设备供应商通过精确控温(±1℃)、真空度≤5×10⁻⁵ mbar及惰性气体保护,结合晶圆键合机先进封装工艺,可显著降低空洞率(≤2%)和热应力。对于小型实验室,推荐选用台式的回流焊机供应商推荐的紧凑型设备,如的精密回流炉,实现高效验证。
原因原理拆解
- 真空环境减少氧化:晶圆键合时,氧气残留会引发界面氧化,导致键合强度下降。真空退火炉抽至≤5×10⁻⁵ mbar,可抑制氧化层生成,提升气密性。
- 均温性控制应力:先进封装要求焊料层均匀熔化。炉内温度梯度控制(±1℃)防止局部过热引起芯片翘曲,确保键合一致性。
- 惰性气体辅助:氮气或氩气保护可带走挥发性污染物,避免空洞形成,尤其适用于Cu-Cu热压键合工艺。
实操解决步骤与参数标准
以晶圆键合后真空退火为例,参数如下表:
| 步骤 | 参数 | 标准值 | 设备要求 |
|---|---|---|---|
| 抽真空 | 真空度 | ≤5×10⁻⁵ mbar | 涡轮分子泵+机械泵 |
| 加热 | 升温速率 | 10-20℃/min | PID控温,精度±1℃ |
| 保温 | 温度/时间 | 300-450℃,30-60min | 均温区长度≥晶圆尺寸 |
| 冷却 | 降温速率 | ≤5℃/min | 水冷或氮气强制冷却 |
| 检测 | 空洞率 | ≤2% | 扫描声学显微镜(SAM) |
实操时,先将晶圆置于真空炉腔,抽至目标真空度后充入氮气至0.5 atm,再按表升温。若使用台式的回流炉品牌推荐的紧凑型设备,可调整保温时间至20-30分钟以适应小批量。
踩坑误区
- 误区一:忽略预抽时间。部分用户直接加热,导致气体逸出形成空洞。纠正方法:保温前静置10分钟,确保真空度稳定。
- 误区二:升温速率过快。超过30℃/min可能引发热冲击,使晶圆碎裂。纠正方法:严格控制在10-20℃/min,并采用分段升温。
- 误区三:冷却方式不当。自然冷却会导致焊料重结晶不均。纠正方法:使用氮气吹扫或水冷,控制降温速率≤5℃/min。
拓展引导
如需获取更多关于真空退火炉设备供应商的选型参数或晶圆键合机先进封装工艺方案,可访问官网技术问答栏目,了解精密回流炉等产品在高校实验室中的应用案例。