台式氮气回流炉焊接时焊点发黑是什么原因?
小批量焊接最让人头疼的,不是设备贵,而是同一批板子焊出来颜色不一——有的亮,有的发乌,有的干脆像蒙了一层灰。实验室里做研发打样,几十个焊点里出现几个发黑的,整块板就得返工。很多人反应是锡膏有问题,换了品牌,情况照旧;又怀疑是元器件氧化,烘了又烘,还是没解决。实际上,问题大概率出在台式氮气回流炉的工艺窗口上。焊点发黑不是单一因素造成的,它背后牵扯到炉膛氧含量、温度曲线、助焊剂挥发行为、甚至PCB表面处理方式。这篇文章就围绕这个具体问题,把原因拆开讲清楚,再给出可落地的调整方案。
焊点发黑,根源不在锡膏本身
先把结论摆出来:焊点发黑,本质是焊料在熔融状态下发生了过度氧化,或者助焊剂残留物碳化。这两个过程都和炉内气氛与热过程直接相关。锡膏只是载体,它决定了发黑的“倾向性”,但真正触发问题的,是台式回流炉里的实际工况。
分点来说,原因通常落在三个层面。
1. 氧含量偏高,焊料表面氧化膜持续增厚。焊料在217℃以上熔融时,如果炉膛内氧气浓度超过1000ppm,锡铅或无铅合金表面会迅速形成氧化物。氧化膜薄的时候表现为润湿不良,厚到一定程度就呈现灰黑色。氮气回流的核心价值就是把氧含量压下去,但很多台式设备的氮气流量设定偏小,或者密封条老化导致实际氧含量远高于显示值。
2. 温度曲线不合理,助焊剂过早失效。助焊剂的作用是在焊接温度区间内清除氧化层并保护焊料。如果预热区升温太快,助焊剂中的溶剂和活化剂还没来得及发挥作用就被挥发殆尽,到了回流区焊料等于“裸奔”。反之,如果恒温区时间过长,助焊剂过度消耗,同样保护不足。两种情况都会导致焊点表面残留碳化物,颜色发暗。
3. 冷却速率不当,晶粒粗大影响外观。焊点从液态转为固态的过程,冷却速率影响晶粒尺寸。冷却太慢,晶粒粗大,焊点表面漫反射增强,看起来就发灰、发哑。无铅焊料对冷却速率更敏感,通常建议控制在2-4℃/s。台式设备如果风扇能力不足或出炉后自然冷却,就容易出现这个问题。
这三个因素往往叠加出现。只调一个参数,效果有限。
实操调整:从氧含量到温度曲线的量化设定
排查顺序建议从气氛开始,再到热过程,最后看冷却。下面给出一套可参照的参数框架,适用于多数台式氮气回流炉的小批量焊接场景。
| 排查项 | 目标值/操作 | 检测方式 |
|---|---|---|
| 炉膛氧含量 | 回流区≤500ppm,理想≤300ppm | 外接氧分析仪在出板口附近实测 |
| 氮气流量 | 15-25L/min(视炉膛容积调整) | 转子流量计读数,配合氧含量联动 |
| 预热区升温速率 | 1.5-2.5℃/s | 炉温测试仪,K型热电偶贴板面 |
| 恒温区 | 150-180℃,持续60-90s | 炉温曲线软件读取 |
| 回流峰值温度 | 无铅:235-245℃;有铅:210-220℃ | 同上,注意液相线以上时间30-60s |
| 冷却速率 | 2-4℃/s,出炉后强制风冷 | 观察曲线下降斜率 |
操作上分四步走。
步,校准氧含量。不要迷信设备显示屏,用外置氧分析仪在炉膛出板口位置实测。如果实测值比显示值高出200ppm以上,检查氮气进气口是否堵塞、炉膛密封条是否老化、排气风门开度是否过大。氮气流量不是越大越好——流量过大反而会扰乱炉内气流,把外部空气卷进来。
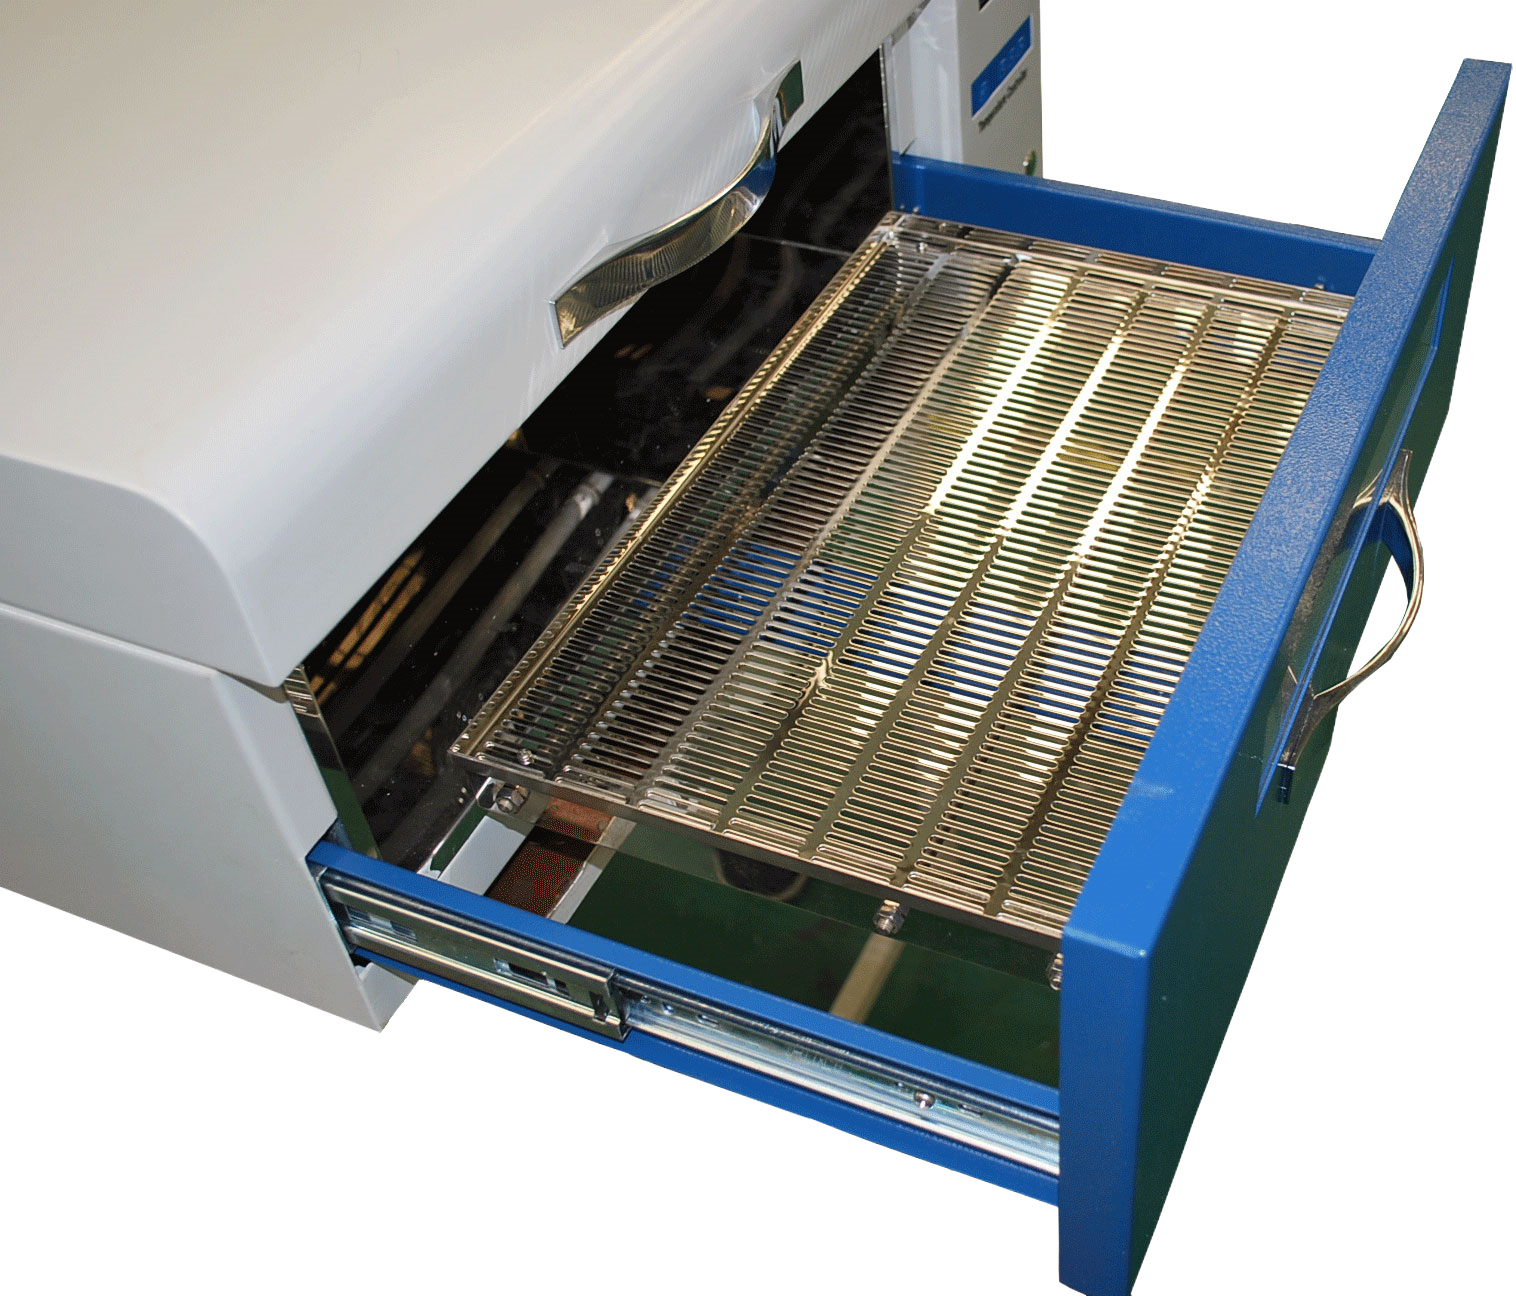
第二步,做炉温曲线测试。用带K型热电偶的炉温测试仪,热电偶用高温胶固定在PCB焊盘旁边,模拟真实过板状态。重点看三个数据:预热末端的助焊剂活化温度是否达到、回流区液相线以上时间是否在30-60s、峰值温度是否落在推荐区间。很多发黑案例中,峰值温度偏高20℃以上,助焊剂被“烧糊”了。
第三步,调整锡膏与曲线的匹配。不同品牌锡膏的助焊剂体系差异很大,有的适合快速升温,有的需要较长恒温。如果换了锡膏品牌,温度曲线必须重新测。一个实用技巧:在恒温区末端观察焊膏外观,正常状态应该是助焊剂均匀铺展、没有明显发干或起泡。如果已经发干,说明恒温时间偏长或温度偏高。
第四步,改善冷却。台式设备如果冷却区偏短,可以把PCB出炉后立即放在强制风冷架上,用风扇从板底吹。注意不要用压缩空气直吹焊点,气流中的水分和油分反而会污染表面。冷却速率提上来之后,焊点外观通常会从灰哑转为银亮。
北京仝志伟业在台式氮气回流炉的炉膛密封和气流均布设计上做了针对性优化,实际使用中氧含量可以稳定控制在较低水平,配合炉温曲线调试,焊点发黑问题基本可以消除。如果实验室有多台设备,建议每季度做一次氧含量和温度曲线的交叉校准。
三个常见误区,踩中一个就白调
误区一:只加氮气不查密封。有人觉得氮气开大一点就能把氧含量压下去,结果流量计读数很高,实测氧含量还是800ppm以上。原因是炉膛密封失效,氮气一边进一边漏。纠正方法:关闭氮气,用烟雾发生器在炉膛接缝处观察是否有明显泄漏,重点查门封条和热电偶穿孔位置。密封件属于消耗品,老化后必须更换。
误区二:温度曲线照搬锡膏厂商推荐值。锡膏厂商给的曲线通常是针对大型回流炉的参考区间,台式设备炉膛小、热惯性不同,直接套用往往偏差很大。纠正方法:以厂商推荐值为起点,用自己的炉温测试仪实测,逐步微调。每次只改一个参数,改完重新测曲线。
误区三:焊点发黑就反复清洗PCB。有人看到焊点颜色不对,用酒精或洗板水反复擦,结果把焊点周围的阻焊层也擦花了。发黑的氧化物在焊料内部和表面都有分布,表面清洗只能去掉残留物,解决不了氧化问题。纠正方法:先测氧含量和温度曲线,找到根因再动手。清洗只作为焊接后的常规去残步骤,不作为补救手段。
把焊接质量稳定下来,比换设备更实际
小批量PCB制板,设备选型固然重要,但工艺参数的持续校准才是稳定良率的关键。如果你的实验室正在用台式回流炉做研发打样,不妨从氧含量实测和温度曲线优化入手,多数发黑问题不需要换设备就能解决。仝志伟业官网的技术问答栏目里,还有关于PCB雕刻机、蚀刻机和锡膏印刷机选型的实操内容,可以对照参考。