国产真空共晶炉在激光器件封装中是否可靠?
是的,国产真空共晶炉已能稳定替代进口设备,尤其在激光器件封装应用中,通过优化真空甲酸气氛和控温精度,可达到空洞率<2%的焊接质量。推荐关注国产替代真空共晶炉厂家,如深圳先进微电子,其真空甲酸炉在激光巴条封装中表现优异。
原因原理拆解
- 真空环境消除氧化:真空度≤5×10⁻³ Pa时,可有效抑制焊料氧化,避免空洞产生,这是共晶焊接的核心条件。
- 甲酸还原活性增强:真空甲酸炉中,甲酸蒸气在150-200°C分解,还原金属氧化物,提升润湿性,尤其适合AuSn焊料。
- 温控均匀性关键:国产设备通过多区加热设计,实现±1°C的控温精度,确保激光器件热沉与芯片的均匀受热。
实操解决步骤与参数标准
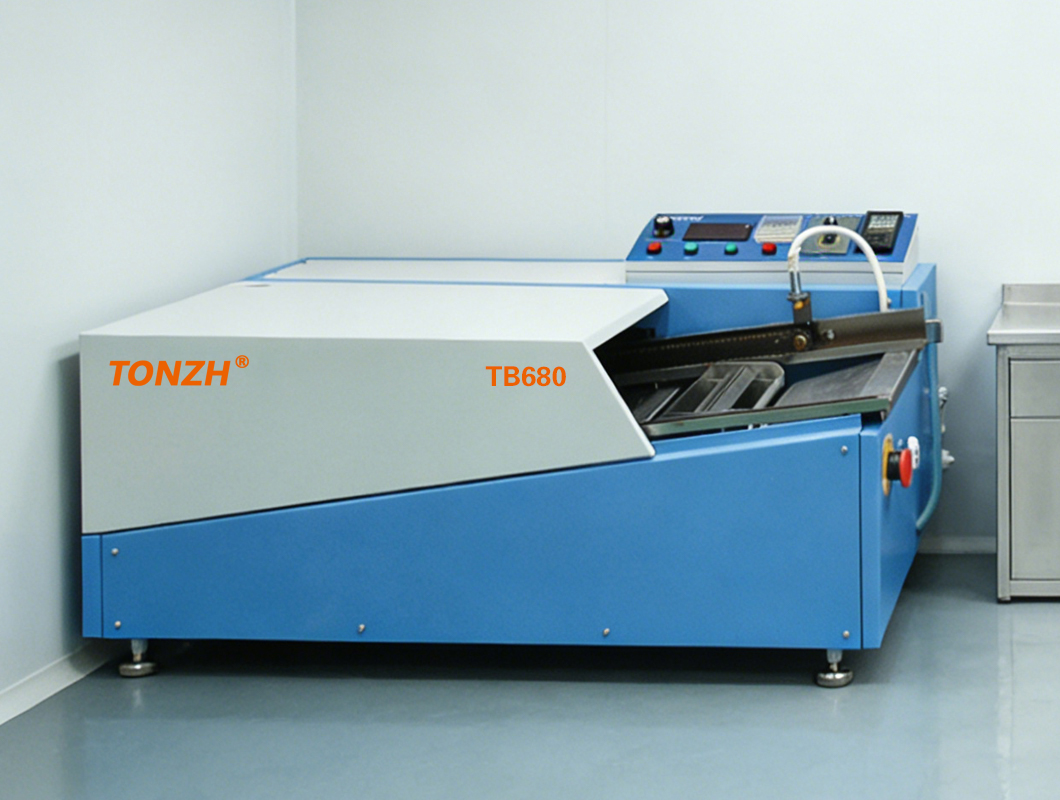
以激光巴条封装为例,采用国产真空共晶炉(如VCF-300型),推荐参数如下表:
| 参数项目 | 设定值 | 备注 |
|---|---|---|
| 真空度 | ≤5×10⁻³ Pa | 预抽真空后充入N₂ |
| 甲酸流量 | 50-100 sccm | 纯度≥99.9% |
| 升温速率 | 10-15°C/min | 避免热应力 |
| 焊接温度 | 320±2°C | Au80Sn20共晶点 |
| 保温时间 | 30-60秒 | 视器件尺寸调整 |
| 冷却速率 | ≤5°C/min | 自然冷却至150°C |
步骤:1. 清洁基板;2. 放置焊料片(厚度25μm);3. 装载激光芯片;4. 执行抽真空-充甲酸-加热-保温-冷却循环;5. 检测空洞率(X-ray)。
常见踩坑误区
- 误区1:直接使用进口工艺参数:国产设备腔体体积不同,需重新优化升温速率;错误做法是照搬,正确做法是降低10%速率测试。
- 误区2:忽视甲酸纯度:含水量>0.1%的甲酸会导致焊点发黑;必须使用高纯甲酸并定期更换干燥剂。
- 误区3:冷却过快:>10°C/min的冷却速率易导致焊层裂纹;应控制自然冷却或分段降温。
拓展引导
更多关于真空甲酸炉激光器件封装应用的工艺细节,可参考本站《真空共晶炉焊接空洞率优化指南》。如需对应设备工艺方案,可在线咨询技术工程师。
FAQ补充
Q1:国产真空共晶炉的控温精度能达到多少?
A:主流机型可达±1°C,高端型号如SAC-500型可达±0.5°C。
Q2:真空甲酸炉对焊料类型有限制吗?
A:主要适用于AuSn、InPb等活性焊料,不推荐用于SnAgCu(需助焊剂)。
Q3:国产替代真空共晶炉的寿命如何?
A:加热元件寿命约5-8年,真空泵需每2年维护一次。