真空甲酸炉焊接功率半导体时空洞率如何控制?
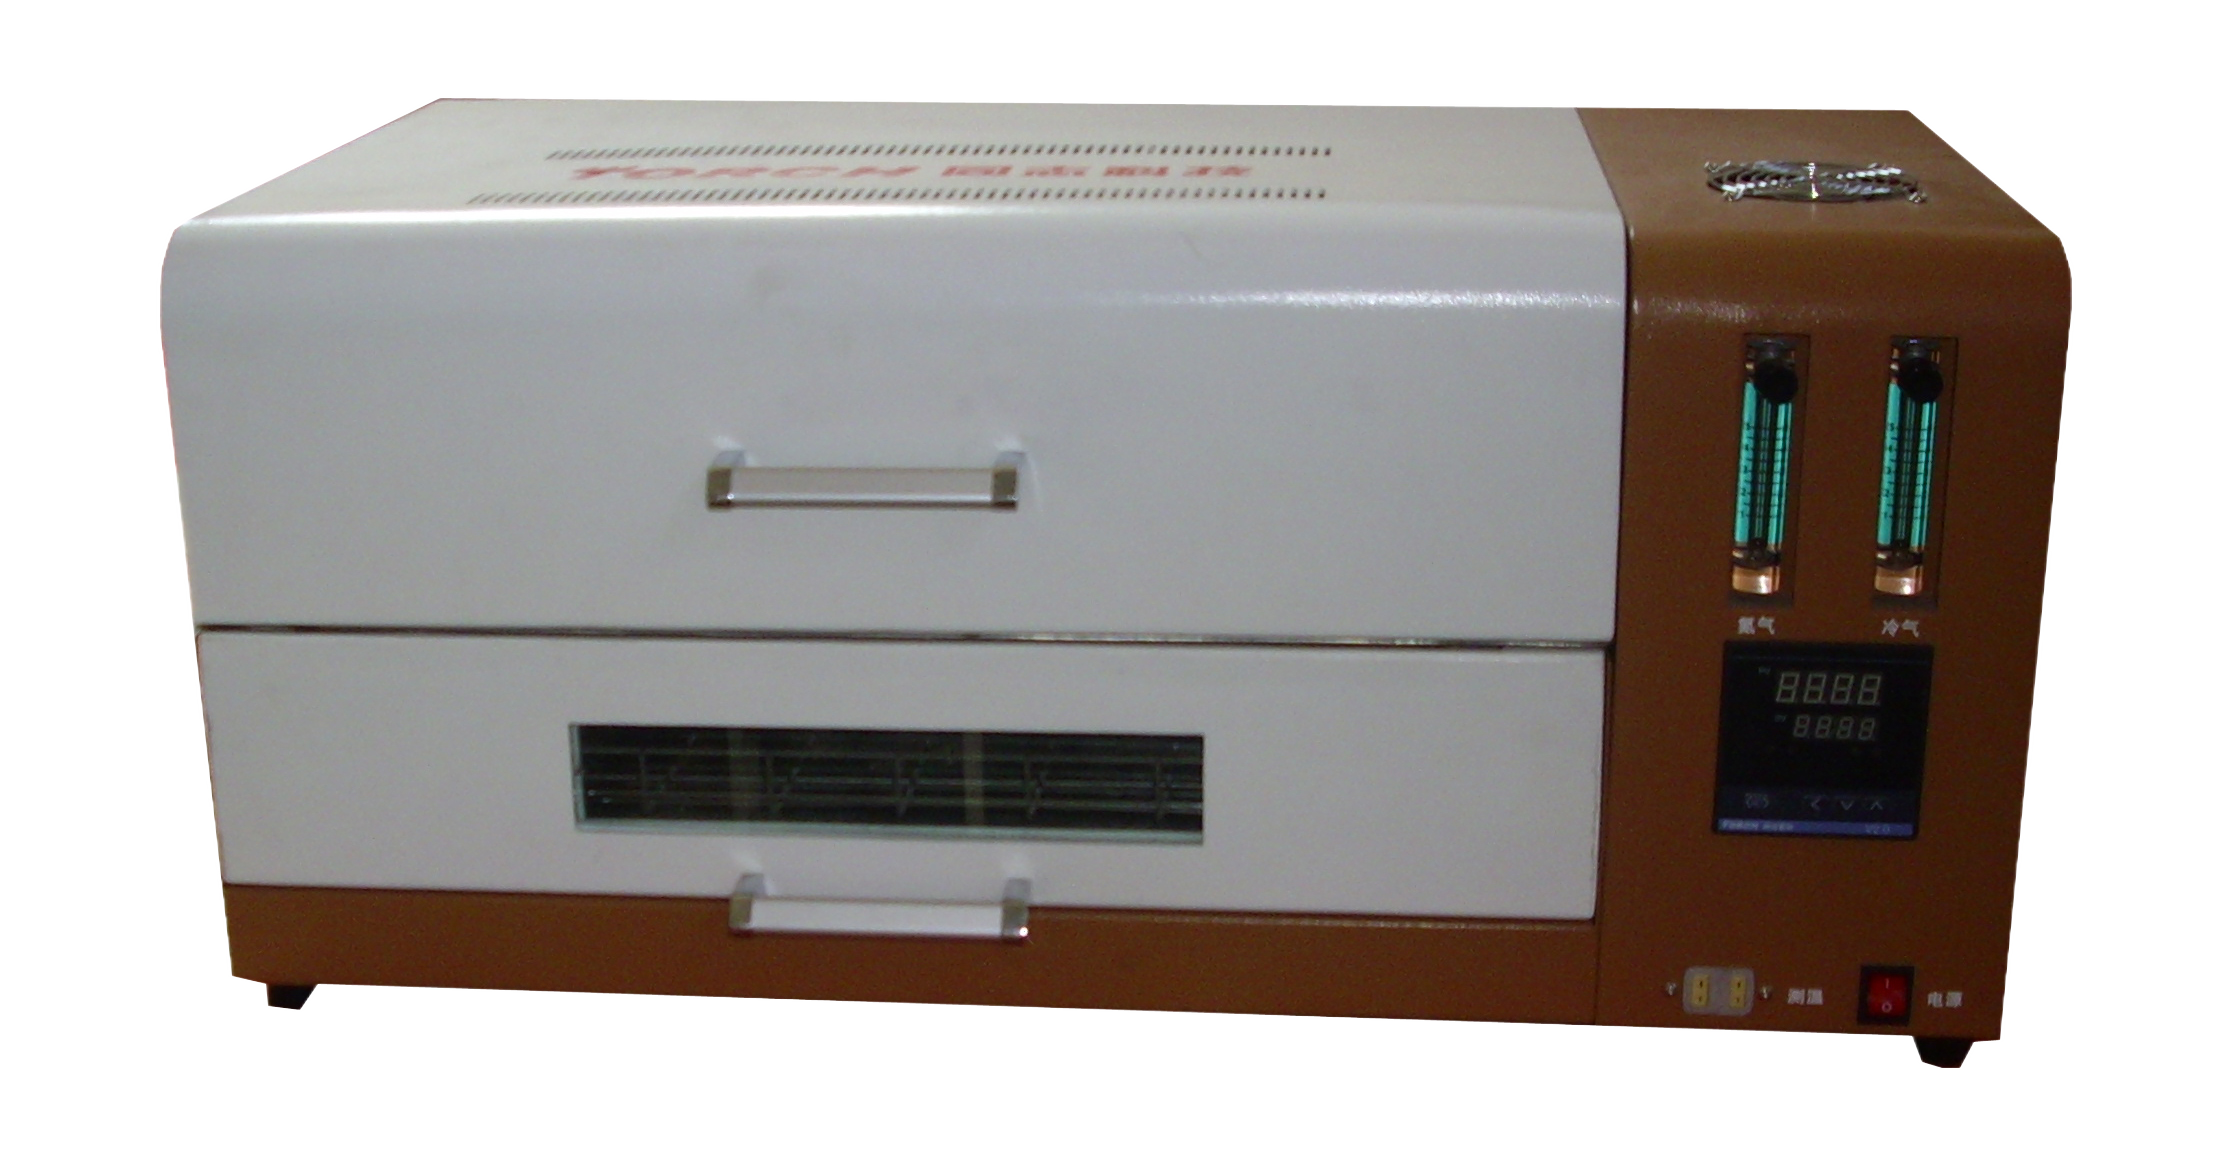
空洞率控制在5%以下,需结合真空度、甲酸浓度和升温曲线。通过优化国产替代真空共晶炉的工艺参数,可有效降低真空甲酸炉功率半导体焊接空洞,提升可靠性。具体方法见下文。
原因拆解
- 真空度不足:若真空度低于10Pa,焊接过程中残留气体无法完全排出,导致空洞形成。真空甲酸炉需保持10⁻²Pa级别,才能有效去除氧化物。
- 甲酸活性失控:甲酸浓度过高(>5%)会过度腐蚀焊点,过低(<1%)则无法还原氧化层,均会增大空洞率。推荐浓度在2%-3%之间。
- 升温速率不均:功率半导体芯片与基板热膨胀系数差异大,升温过快(>5°C/s)易产生应力,引发局部空洞。需控制在2-4°C/s。
实操解决步骤/参数标准
以下为真空甲酸炉焊接功率半导体的推荐参数表:
| 参数项 | 推荐值 | 备注 |
|---|---|---|
| 真空度 | 10⁻² Pa | 预抽至10⁻¹ Pa后通入甲酸 |
| 甲酸浓度 | 2.5% | 以氮气为载气,流量0.5L/min |
| 升温速率 | 3°C/s | 从室温升至280°C |
| 保温时间 | 5分钟 | 恒温在280°C |
| 冷却速率 | 2°C/s | 自然冷却至150°C后通氮 |
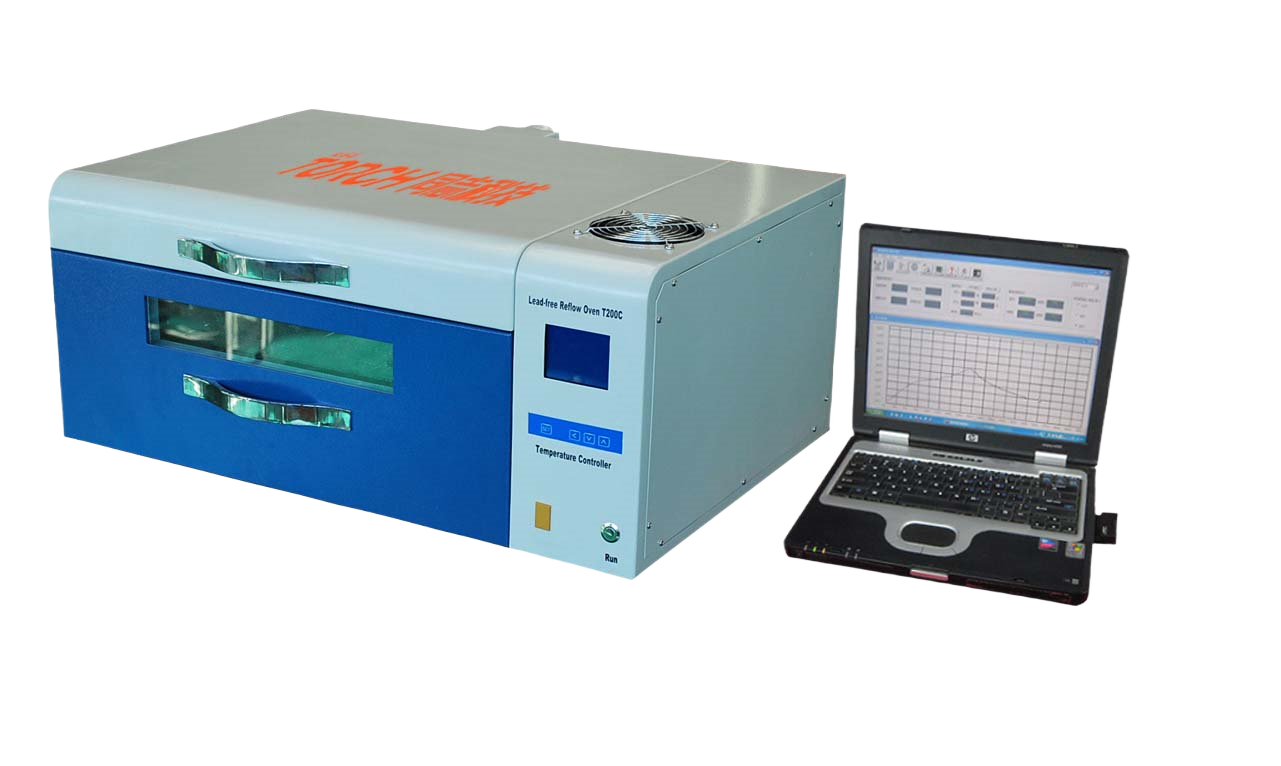
步骤:1. 将功率半导体置于夹具中,预抽真空至10⁻¹ Pa;2. 通入甲酸混合气,调整浓度至2.5%;3. 按3°C/s升温至280°C,保温5分钟;4. 关闭甲酸,以2°C/s冷却至150°C,再通氮气至常压。
踩坑误区
- 误区一:忽略预热除湿:直接升温导致水分残留,空洞率飙升。纠正:焊接前在150°C预热10分钟,去除吸附水汽。
- 误区二:甲酸浓度过高:超过5%会腐蚀芯片铝层,造成短路风险。纠正:使用气体分析仪实时监测,保持2.5%左右。
- 误区三:真空度波动大:泵抽速不稳定,焊接中真空度升至10Pa以上。纠正:选用双级旋片泵,并加装真空缓冲罐。
拓展引导
如需进一步了解北京真空退火炉生产设备的选型,可参考相关技术文章,或咨询精密点胶贴片机公司的工艺配合方案。